Çoğu seçim görüşmesi makine tipiyle başlar, bu nedenle önce rotor şekli, çark sayısı ve gövde düzeni karşılaştırılır. Kimse alıcının istediği kesimde tonajın elde edilebilir olup olmadığını kontrol etmez. Sıralama terstir. Bir kapasite rakamı üç girdiye dayanır ve bu girdiler rakamın yanına yazılmadıkça iki teklif karşılaştırılamaz. Bunları belirtmeden 2 t/saat teklif eden bir tedarikçi, başka bir malzeme için teklif veriyordur.
Kapasite İddiasının Arkasındaki Üç Sayı
Besleme oranı (gamma), gelen tozun kesme boyutunun altında kalan kısmını ifade eder. Kapalı devre bir değirmen genellikle ila oranında besleme oranı sağlar. Öğütme ayar noktası, bu aralığın neresine denk geleceğini belirler. Ayar noktasında veya besleme miktarında bir değişiklik, bu oranı etkiler ve sınıflandırıcı bu iki faktör üzerinde de herhangi bir etkiye sahip değildir.
Ekstraksiyon oranı (E), rotorun ince taneciklere dönüştürdüğü fraksiyonun payıdır. Bypass, bu oranı 0'ün altında tutar. Bazı ince tanecikler dağılmaz ve kaba akımla birlikte ayrılırken, diğerleri rotorun ardında sürüklenir. Model tablolarımız, bu verimliliği HTS makineleri için ila , ITC için ise ila olarak listelemektedir. Çalışma koşullarını koruyan bir makine, aralığının üst yarısında yer alır. Conta aşınması veya aşırı yüklenmiş bir hava sistemi, onu alt sıralara doğru düşürür. Kaba ürün üzerinde yapılan bir elek testi, herhangi bir ölçüm cihazından önce bunu ortaya koyar.
Ekstraksiyon iki yönde gerçekleşir ve tek bir harf her ikisini de kapsar. Kaba akıma karışan ince parçacıklar tonajı belirlerken, ürüne karışan kaba parçacıklar geçiş rakamını belirler. Kesimin keskinliği, ikisinin nasıl değiş tokuş edileceğini belirler ve Tromp eğrisinde kappa olarak okunur. Aynı E değerine sahip iki makine, kaba içerik bakımından iki kat farklılık gösterebilir.
Ürün gereksinimi, spesifikasyonda belirtilen ve kesimden daha küçük ürünün kütle oranı olarak ifade edilen geçme değeridir. Bu bir boyut kriteridir, bu nedenle kimyasal analizle çelişmez. Lazer cihazı, malzemenin tek bir yoğunluğa sahip olduğu durumlarda kütleyi temsil eden bir hacim dağılımı verir. 'si 10 µm'nin altında olan bir alıcı, her daha büyük parçacığı değirmene geri gönderir, bu nedenle eklenen her nokta kapasite maliyetine neden olur.
Tablo 1. Kapasite rakamının ardındaki miktarlar ve her birinin nasıl ölçüldüğü
| Giriş | Anlamı | Nasıl ölçülür? | Onu harekete geçiren nedir? |
|---|---|---|---|
| Kesimin altındaki besleme fraksiyonu | Gelen tozun bir kısmı zaten yeterince ince. | Besleme malzemesi üzerinde lazer veya elek analizi. | Yukarı akış değirmeni ayarı, depolama, devre yükü |
| Ekstraksiyon oranı E | Para cezalarında geri kazanılan bu oranın payı | Makine genelinde kütle dengesi | Rotor hızı, hava hacmi, besleme konsantrasyonu, sızdırmazlık durumu |
| Kesme keskinliği kappa | Rotorun ince ve kaba parçacıkları ne kadar temiz bir şekilde ayırdığı | Her iki akarsuyun boyut analizi, Tromp eğrisi olarak çizilmiştir. | Rotor geometrisi, tekerlek hızı, bekleme süresi |
| Ürün gereksinimi | Kesimin altındaki kütle oranı olarak geçen rakam. | Kesim noktasındaki boyut testi, belirtilen dağılım basıncıyla birlikte. | Özellikler ve kesimin keskinliği |
Yukarıdaki rakamlar, karbonat beslemeli kapalı devre sistemlerinde yaygın olarak kullanılan uygulamaları açıklamaktadır. Her değer, gerçek malzemeden elde edilmelidir.
Uygulamalı Örnek
Öğütülmüş kalsiyum karbonatla saatte 2 ton beslenen bir sınıflandırıcıyı ele alalım. Beslemenin 'i 10 µm'nin altında ve bu kesimdeki ekstraksiyon oranı . Yakalanan ince tanelerin %1'i filtre tozuyla birlikte ayrılıyor. Ürünün 'sinin 10 µm'nin altında olması gerekiyor.
Beslemedeki hedef boyut = Pa × gama = 2 × 0,70 = 1,400 t/saat
Rotor tarafından yakalanan miktar = 1,400 × 0,69 = 0,966 t/saat
Hedef ürün miktarı = 0,966 × (1 – 0,01) = 0,956 t/saat
P1 = 0,956 / 0,97 = 0,986 t/saat
Kaba geri dönüş, ürün olarak ayrılmayan her şeyi alır. Boyut dengesi, beslemeden P1'i çıkarmaktan daha güvenilirdir. Çoğu kapasite tablosundaki kısa form (1 – k)(Pa – P1) yakın bir değere ulaşır ve kapanmayan bir denge bırakır.
P2 = Pa × (1 – gamma) + Pa × gamma × (1 – E) – (P1 – üründeki hedef)
P2 = 0,600 + 0,434 – 0,030 = 1,004 t/saat
Üç akış, besleme hattına doğru kapanıyor. Ürün, kaba geri dönüş ve filtre tozu miktarları sırasıyla 0,986, 1,004 ve 0,010 t/saat olup toplamda 2,000 t/saat'tir. Besleme hattına göre yazıldığında, k değeri 0,020 t/saat kayıp ve toplam 2,010 t/saat'lik bir kayıp anlamına gelir. Alıcı, rakamları satır satır kontrol ettiğinde bu farkı bulur.
Ürün rakamı olarak 2 t/h'yi okuyan alıcıları sonuçtaki iki özellik şaşırtıyor. Ürün miktarı, beslemenin yarısından az ve dolaşıma giren akış, sevk edilen akıştan daha büyük.
Girişlerden birini değiştirin ve cevap da değişsin. 'lik bir besleme oranında, aynı makine ve besleme hızıyla saatte yaklaşık 0,63 ton ürün elde edilir, çünkü beslemeyle birlikte daha az işlenmiş malzeme gelir.
Kapasite Nereye Gidiyor?
Bypass, ilk kayıp ve gözden kaçması en kolay olanıdır. İnce taneler iki nedenden dolayı kaba akışla birlikte ayrılır. Rotor bölgesine bıçaklara çok yakın girerler veya besleme, dağılmayacak kadar konsantre gelir. Kaba ürün üzerinde yapılan bir elek testi belirtiyi gösterir. Daha fazla hava veya daha düşük besleme hızı, özgül enerjide bir maliyet karşılığında bunu geri kazandırır.
İkinci sorun ise aşırı sıkı şartnamelerdir ve bu genellikle kişinin kendi hatasından kaynaklanır. Uygulama için yeterliyken geçme oranı yazan bir alıcı, fabrikaya daha fazla malzeme iade eder. Özgül enerji artar ve sınıflandırıcı kapasitesi düşer. Fabrika bu maliyeti öder, bu nedenle teklif karşılaştırmalarında nadiren ortaya çıkar.
Besleme konsantrasyonu üçüncü faktördür. Hava-katı oranının ötesinde makine dağılımını kaybeder ve dağılmamış bir küme tek bir iri parçacık gibi davranır. Bu durumda, rotor hızı sabit kalırken kesim irileşmeye başlar.
Dördüncüsü, vardiya boyunca hava hacmini düşüren ve ardından kesme işleminin gerçekleştiği, akış yönünün aşağısında yer alır. Bu nedenle basınç düşüşü, rotor hızının yanında vardiya kayıt defterinde yer almalıdır.
Beşinci kısım, alıcının adının yazıldığı kısımdır ve bir sonraki bölümü içerir.
Tablo 2. Kapasitenin nereye gittiği, üretim hattında nasıl göründüğü ve neyin onu geri kazandırdığı.
| Kapasitenin nereye gittiği | Satırda ne görünüyor? | Onu ne onarıyor? |
|---|---|---|
| İnce tanelerin kaba taneli akıntıya geçmesi | Kaba üründe bulunan ince malzeme | Hava hacmini artırın, besleme hızını azaltın, rotor contasını kontrol edin. |
| Aşırı sıkı ürün spesifikasyonu | Artan geri dönüş akışı, yükselen özgül enerji | Başvurunun gerçekten ihtiyaç duyduğu geçme notu üzerinde anlaşın. |
| Yem çok yoğun | Sabit rotor hızında kesimler kaba bir hal alır. | Hava-katı oranını artırın, bir dağıtma aşaması ekleyin. |
| Filtre basınç düşüşü | Vardiya boyunca hava hacmi azalır. | Filtreyi temizleyin veya boyutunu değiştirin, basınç düşüşünü kaydedin. |
| Yüksek rotor hızında çok ince kesim | Hedef D97 düştükçe verimlilik de düşüyor. | Daha düşük tonajı kabul edin veya daha büyük bir makineye geçin. |
Kesim incelince ne olur?
D97 burada, hacmin 'sinin altında kaldığı boyutu ifade eder. Belirtilen basınç altında, kuru dispersiyonda lazer cihazı ile ölçülür. Bu koşul şekle uygundur, çünkü 30 ila 80 kPa dispersiyon basıncı aynı toz üzerinde D97'yi 2 ila 3 µm değiştirir.
Kapasite ve kesim boyutu birbirine bağlıdır ve aralarındaki ilişki oldukça güçlüdür. D97 45 µm'de saatte 3 ton işleyen bir makine, 10 µm'de aynı kapasiteyi koruyamaz. Santrifüj alanının yükselmesi ve havanın aynı rotor içinden daha güçlü bir şekilde itilmesi gerekir. Bu aralıkta verimlilik yarıya veya üçte birine düşer ve kesim boyutu olmadan verilen bir garanti, kaba bir rakamı ince bir gereksinimle karşılaştırır.
Yapılandırma Seçenekleri
Altı farklı konfigürasyon bu yelpazeyi kapsıyor ve D97 bandı, kapasite tartışmaya girmeden önce bu listeyi daraltıyor. tek tekerlekli HTS sınıflandırıcı Bu, temel durumdur. A çok rotorlu makine Hava akışını birden fazla tekerlek üzerinden paylaştırarak, aynı çapta daha yüksek bir tonaj ve daha yüksek bir yatırım maliyeti elde eder. ITC sınıflandırıcısı Sınırlı yerleşimler için daha geniş bir bant açar. santrifüj CTC Yüksek tonajda kaba uç kısımlarda çalışır ve MBS ayırıcı Orta banttaki ses seviyesi görevlerini üstlenir. turbo ikiz Tek bir kaynaktan iki ürün döndürür.
Tablo 3. Sınıflandırıcı konfigürasyonları ve her birinin D97 aralığı
| Yapılandırma | D97 serisi | Uygun olduğunda |
|---|---|---|
| Tek tekerlekli HTS | 3 ila 150 µm | Orta tonajda tek bir kalite |
| Çok rotorlu HTS | 3 ila 150 µm | Sıkı kesimli yüksek tonaj |
| ITC | 5 ila 150 µm | Geniş bant, kısıtlı düzen |
| MBS ayırıcı | 8 ila 200 µm | Yüksek ses seviyesinde kaba ve orta kesimler |
| CTC | 32 ila 250 µm | Yüksek tonajda kaba uç |
| TDC ikiz | 3 ila 45 µm | Tek bir yemden elde edilen ince ve orta kalitede ürünler. |
| Paralel üniteler | Birim tarafından ayarlanmıştır | Her birinin kendine ait hava sistemi olan çok büyük hatlar. |
Paralel ünitelerin kendi hava sistemlerine ve ara bir siloya ihtiyaçları vardır; her birini besleyen bağımsız kapasite, değirmen deşarjının biraz üzerinde olmalıdır. Ortak bir fan onları birbirine bağlar, böylece bir makinedeki filtre yüklemesi, kesim miktarını hepsinde etkiler.
İmzalamadan Önce Yeterliliği Nasıl Doğrulayabilirsiniz?
Kendi malzemeniz üzerinde bir test isteyin, çünkü besleme dağılımı ve ekstraksiyon oranı tamamen malzemeden kaynaklanır. Sözleşmede belirtilen tonajda tam bir vardiya, bir teknik özellik sayfasından daha fazlasını ortaya koyar. Kayıtta besleme hızı, üç boyut dağılımı, rotor hızı, hava hacmi, filtre düşüşü ve özgül enerji yer alır. Yarım vardiya testi, kesimi daha iyi gösterir.
Garanti belgesini şartlarıyla birlikte yazın: besleme dağılımı, kesim boyutu, geçiş gereksinimi ve dağıtım basıncı. Bu dört şarttan yoksun bir garanti belgesi test edilemez ve sonuçlandırılamaz.
Gönderilecek Beş Eşya
Makine boyutunu belirleyen beş unsur vardır; dördü müşteriden, biri tedarikçiden gelir.
Tablo 4. Gönderilecek beş madde ve her birinin neyi belirlediği.
| Öğe | Neye karar veriyor? |
|---|---|
| Test yöntemiyle yem parçacık boyutu dağılımı | Kesim altındaki besleme oranı ve arkasındaki değirmen ayarı |
| Hedeflenen sayı ve gereken pas sayısı | Rotor hızı, hava hacmi ve geri dönüş akışı |
| Ürün tonajı, nihai toz olarak belirtilmiştir. | Makine boyutu ve bir ünitenin yeterli olup olmadığı |
| Besleme malzemesinin yığın yoğunluğu ve akış davranışı | Dağıtım aşaması, hava-katı oranı ve besleyici tipi |
| Haftalık notlar ve geçiş toleransı | Çok rotorlu mu yoksa çift rotorlu bir makine mi yatırımın karşılığını veriyor? |
Onları şu yolla gönderin: iletişim sayfasıYanıtta, varsayımlar açıkça görülebildiği üzere, sizin belirlediğiniz kapasiteden bahsediliyor.
EPIC Toz Makineleri Hakkında. Tek tekerlekli ve çok rotorlu makinelerden santrifüjlü ve ikiz sınıflandırıcılara kadar hava sınıflandırıcıları ve bunların etrafındaki devreleri üretiyoruz. Sipariş öncesi deneme için kullanılan laboratuvar üniteleri de aynı ürün yelpazesindendir. HTS serisi Yatay makineleri kapsar. Her proje, müşterinin malzemesi üzerinde yapılan bir sınıflandırma testiyle başlar; bu test, hem eğriler hem de hedef kesimdeki ekstraksiyon oranıyla birlikte raporlanır. Yazışma adresi: mineral@epic-powder.com Yukarıdaki beş maddeyle birlikte.
Epik Toz: Hassas Toz İşlemede Ortağınız
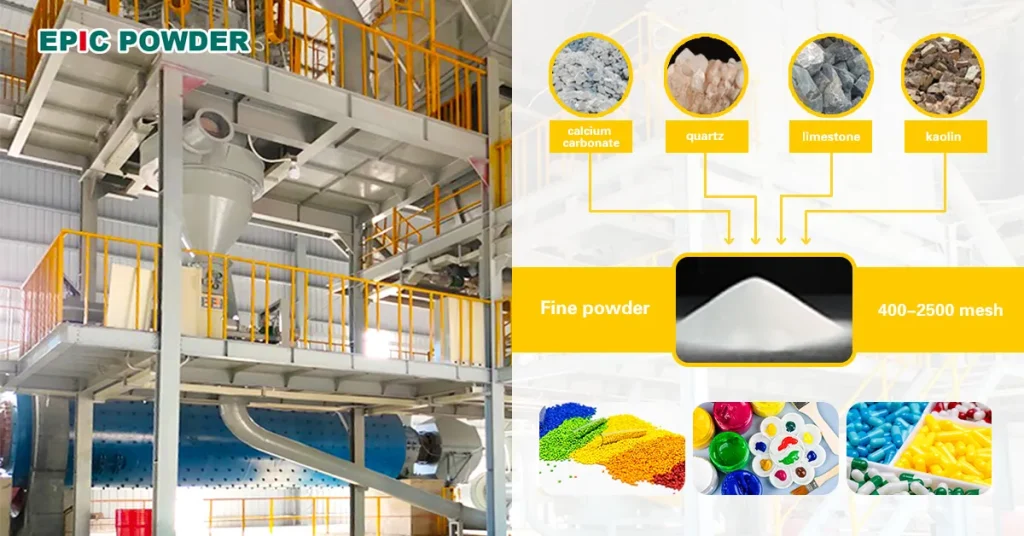
Epik Toz Mineraller, kimyasallar, gıda ve ilaçlar için öğütme ve sınıflandırma sistemleri tasarlıyoruz. 20 yılı aşkın toz işleme deneyimimizle, hedef partikül boyutunuza ve kapasitenize uygun doğru değirmeni belirliyoruz. Malzemeniz hakkında bize bilgi verin, size denenmiş bir çözüm önerelim.
Okuduğunuz için teşekkürler. Umarım makalem yardımcı olmuştur. Lütfen aşağıya yorum bırakın.
EPIC Powder'ın çevrimiçi müşteri hizmetleriyle de iletişime geçebilirsiniz. Molly Daha fazla bilgi için lütfen temsilcimizle iletişime geçin.
— Jason Wang, mühendis