Hầu hết các cuộc thảo luận lựa chọn đều bắt đầu bằng loại máy, vì vậy hình dạng rôto, số lượng bánh mài và bố trí vỏ máy được so sánh đầu tiên. Không ai kiểm tra xem công suất có đạt được ở độ cắt mà người mua mong muốn hay không. Thứ tự đang bị đảo ngược. Con số công suất dựa trên ba yếu tố đầu vào, và hai báo giá không thể được so sánh cho đến khi các yếu tố đầu vào đó được đặt cạnh con số đó. Một nhà cung cấp báo giá 2 tấn/giờ mà không có các yếu tố đầu vào đó là đang báo giá cho một loại vật liệu khác.
Ba con số đằng sau yêu cầu về năng lực
Tỷ lệ nguyên liệu đầu vào, ký hiệu là gamma, là phần trăm bột đầu vào đã có kích thước nhỏ hơn kích thước cắt. Một máy nghiền mạch kín thường cung cấp tỷ lệ này từ 50 đến 75 phần trăm. Điểm đặt nghiền quyết định vị trí của bột trong dải kích thước đó. Việc thay đổi điểm đặt hoặc lượng nguyên liệu đầu vào sẽ làm thay đổi tỷ lệ này, và bộ phân loại không có ảnh hưởng gì đến cả hai yếu tố trên.
Tỷ lệ chiết xuất, E, là phần trăm lượng chất mà rôto thu hồi được vào các hạt mịn. Sự bỏ qua (bypass) giữ cho tỷ lệ này dưới 100%. Một số hạt mịn không phân tán và lẫn vào dòng hạt thô, trong khi số khác trôi theo luồng xoáy của rôto. Bảng dữ liệu mô hình của chúng tôi liệt kê hiệu suất này ở mức 60 đến 80% đối với máy HTS và 60 đến 90% đối với máy ITC. Một máy duy trì được các điều kiện hoạt động ổn định sẽ nằm ở nửa trên của dải hiệu suất. Sự mài mòn của gioăng hoặc hệ thống khí nén quá tải sẽ làm giảm hiệu suất xuống phía dưới. Thử nghiệm sàng lọc trên sản phẩm thô sẽ phát hiện ra điều này trước khi bất kỳ thiết bị đo nào phát hiện được.
Quá trình chiết xuất diễn ra theo hai hướng, và một chữ cái bao hàm cả hai. Lượng hạt mịn bị mất vào dòng hạt thô quyết định khối lượng, trong khi lượng hạt thô lọt vào sản phẩm quyết định số lượng đạt yêu cầu. Độ sắc bén của quá trình cắt quyết định sự trao đổi giữa hai yếu tố này, và nó được thể hiện trên đường cong Tromp dưới dạng hệ số kappa. Hai máy có cùng hệ số E có thể khác nhau gấp đôi về hàm lượng hạt thô.
Yêu cầu sản phẩm là con số đạt yêu cầu trong bản đặc tả kỹ thuật, được thể hiện dưới dạng phần trăm khối lượng sản phẩm nhỏ hơn kích thước cắt. Đó là tiêu chí về kích thước, vì vậy nó không thể thay thế cho phân tích hóa học. Thiết bị laser trả về phân bố thể tích, chỉ thay thế cho khối lượng khi vật liệu có một mật độ duy nhất. Người mua ghi yêu cầu 97% dưới 10 µm sẽ trả lại mọi hạt thô hơn về máy nghiền, vì vậy mỗi điểm thêm vào sẽ làm tăng công suất.
Bảng 1. Các đại lượng liên quan đến công suất và cách đo lường từng đại lượng.
| Đầu vào | Ý nghĩa của nó là gì | Cách đo | Điều gì khiến nó chuyển động? |
|---|---|---|---|
| Phần nguyên liệu bên dưới phần cắt | Tỷ lệ bột nguyên liệu đầu vào đã đủ mịn | Phân tích bằng tia laser hoặc sàng lọc trên nguyên liệu thực tế. | Cài đặt máy nghiền thượng nguồn, tiền gửi, tải mạch. |
| Tỷ lệ chiết xuất E | Phần chia của số tiền đó được thu hồi từ tiền phạt. | Cân bằng khối lượng trên toàn bộ máy | Tốc độ quay rôto, lưu lượng khí, nồng độ chất lỏng cấp vào, tình trạng gioăng |
| Độ sắc bén của lưỡi cắt kappa | Rôto tách các hạt mịn và thô một cách sạch sẽ như thế nào? | Phân tích kích thước của cả hai dòng suối, được biểu diễn dưới dạng đường cong Tromp. | Hình dạng rôto, tốc độ quay bánh xe, thời gian lưu trú |
| Yêu cầu sản phẩm | Con số đạt được, dưới dạng phân số khối lượng dưới mức cắt. | Kiểm tra kích thước tại vị trí cắt, với áp suất phân tán đã nêu. | Thông số kỹ thuật và độ sắc bén của vết cắt |
Các số liệu trên mô tả quy trình vận hành mạch kín thông thường đối với nguồn cấp cacbonat. Mọi giá trị đều phải được lấy từ vật liệu thực tế.
Ví dụ minh họa
Giả sử có một máy phân loại được cấp liệu với tốc độ 2 tấn/giờ bằng canxi cacbonat nghiền mịn. Bảy mươi phần trăm nguyên liệu đầu vào có kích thước nhỏ hơn 10 µm, và tỷ lệ chiết tách ở mức đó là 69 phần trăm. Một phần trăm lượng hạt mịn bị giữ lại sẽ lẫn vào bụi lọc. Sản phẩm cuối cùng phải đạt hiệu suất 97% với kích thước nhỏ hơn 10 µm.
Kích thước mục tiêu trong nguyên liệu đầu vào = Pa × gamma = 2 × 0,70 = 1,400 tấn/giờ
Lượng vật liệu thu được bởi rôto = 1,400 × 0,69 = 0,966 tấn/giờ
Kích thước mục tiêu trong sản phẩm = 0,966 × (1 – 0,01) = 0,956 tấn/giờ
P1 = 0,956 / 0,97 = 0,986 tấn/giờ
Lượng hoàn trả thô lấy đi tất cả những gì không được đưa ra dưới dạng sản phẩm. Cân bằng kích thước đáng tin cậy hơn so với việc trừ P1 khỏi nguyên liệu đầu vào. Công thức rút gọn (1 – k)(Pa – P1) trong hầu hết các bảng tính công suất thường cho kết quả gần đúng và để lại số dư không khớp.
P2 = Pa × (1 – gamma) + Pa × gamma × (1 – E) – (P1 – mục tiêu trong tích)
P2 = 0,600 + 0,434 – 0,030 = 1,004 t/h
Ba dòng sản phẩm khớp với dòng nguyên liệu đầu vào. Sản phẩm, sản phẩm thô hồi lưu và bụi lọc có lượng lần lượt là 0,986, 1,004 và 0,010 tấn/giờ, tổng cộng là 2,000 tấn/giờ. Khi tính toán dựa trên dòng nguyên liệu đầu vào, hệ số k cho thấy tổn thất là 0,020 tấn/giờ và tổng cộng là 2,010 tấn/giờ. Khoảng chênh lệch đó chính là điều mà người mua phát hiện ra khi kiểm tra từng dòng số liệu.
Hai đặc điểm của kết quả khiến người mua ngạc nhiên khi đọc con số sản lượng 2 tấn/giờ. Sản lượng chỉ bằng chưa đến một nửa lượng nguyên liệu đầu vào, và lưu lượng tuần hoàn lớn hơn lưu lượng được vận chuyển.
Chỉ cần thay đổi một yếu tố đầu vào, kết quả sẽ thay đổi. Với tỷ lệ nguyên liệu đầu vào là 45%, cùng một máy móc và tốc độ cấp liệu sẽ cho năng suất khoảng 0,63 tấn/giờ, vì lượng nguyên liệu thành phẩm đi kèm với nguyên liệu đầu vào ít hơn.
Năng lực được phân bổ ở đâu?
Hiện tượng bỏ sót là tổn thất đầu tiên và dễ bị bỏ qua nhất. Các hạt mịn bị tách ra cùng với dòng hạt thô vì hai lý do. Chúng đi vào vùng rôto quá gần các cánh quạt, hoặc nguyên liệu đầu vào quá đậm đặc để có thể phân tán. Thử nghiệm sàng lọc trên sản phẩm thô cho thấy triệu chứng này. Tăng lượng không khí hoặc giảm tốc độ cấp liệu sẽ giúp thu hồi chúng nhưng sẽ làm giảm năng lượng tiêu hao.
Thứ hai là yêu cầu kỹ thuật quá khắt khe, và thường là do chính nhà sản xuất tự gây ra. Người mua ghi yêu cầu 99% đạt tiêu chuẩn trong khi 97% là đủ cho ứng dụng thực tế sẽ trả lại nhiều nguyên liệu hơn cho nhà máy. Năng lượng tiêu thụ riêng tăng lên và công suất máy phân loại giảm xuống. Nhà máy phải chịu chi phí đó, đó là lý do tại sao nó hiếm khi xuất hiện trong việc so sánh báo giá.
Nồng độ nguyên liệu đầu vào là yếu tố thứ ba. Khi tỷ lệ không khí/chất rắn vượt quá mức cho phép, máy sẽ mất khả năng phân tán, và cụm nguyên liệu không được phân tán sẽ hoạt động như một hạt thô duy nhất. Kết quả cắt sau đó sẽ trở nên thô hơn trong khi tốc độ quay của rôto vẫn giữ nguyên.
Vị trí thứ tư nằm ở phía hạ lưu, nơi một bộ lọc hoạt động theo ca sẽ làm giảm thể tích không khí và quá trình cắt sẽ diễn ra theo đó. Do đó, sự giảm áp suất cần được ghi vào nhật ký ca làm việc bên cạnh tốc độ quay của rôto.
Bước thứ năm là cắt bỏ tên người mua, và nó bao gồm phần tiếp theo.
Bảng 2. Công suất được phân bổ ở đâu, thể hiện như thế nào trên dây chuyền sản xuất và biện pháp nào giúp khôi phục công suất.
| Năng lực được phân bổ ở đâu? | Những gì hiển thị trên dòng | Điều gì khôi phục nó? |
|---|---|---|
| Các hạt mịn bị chuyển hướng vào dòng hạt thô. | Vật liệu mịn được tìm thấy trong sản phẩm thô. | Tăng lưu lượng khí, giảm tốc độ cấp liệu, kiểm tra gioăng rôto. |
| Thông số kỹ thuật sản phẩm quá khắt khe | Dòng tiền hoàn trả tăng, năng lượng riêng tăng. | Thống nhất con số điểm đậu mà ứng dụng thực sự cần. |
| Thức ăn quá đậm đặc | Cắt các đoạn thô ở tốc độ rôto không đổi | Tăng tỷ lệ không khí trên chất rắn, thêm bước phân tán. |
| Giảm áp suất bộ lọc | Lưu lượng không khí giảm dần trong suốt ca làm việc. | Làm sạch hoặc điều chỉnh kích thước bộ lọc, ghi lại độ giảm áp suất. |
| Cắt rất mịn ở tốc độ rôto cao | Lưu lượng giảm khi giá trị mục tiêu D97 giảm. | Chấp nhận tải trọng thấp hơn, hoặc chuyển sang máy có tải trọng lớn hơn. |
Điều gì xảy ra khi vết cắt càng nhỏ?
D97 ở đây có nghĩa là kích thước mà dưới đó 97% thể tích nằm. Nó được đo bằng thiết bị laser trong dung dịch phân tán khô, với áp suất đã nêu. Điều kiện này phù hợp với hình vẽ, vì áp suất phân tán từ 30 đến 80 kPa làm dịch chuyển D97 từ 2 đến 3 µm trên cùng một loại bột.
Năng suất và kích thước cắt có mối liên hệ mật thiết với nhau. Một máy có thể xử lý 3 tấn/giờ ở kích thước D97 45 µm sẽ không thể xử lý được ở kích thước 10 µm. Lực ly tâm phải tăng lên, và không khí phải được đẩy mạnh hơn qua cùng một rôto. Năng suất giảm xuống còn một nửa hoặc một phần ba trong phạm vi đó, và sự đảm bảo mà không có kích thước cắt sẽ so sánh một con số thô với một yêu cầu mịn.
Các lựa chọn cấu hình
Sáu cấu hình khác nhau bao phủ phạm vi này, và băng tần D97 thu hẹp danh sách đó trước khi vấn đề dung lượng được đưa ra thảo luận. A máy phân loại HTS bánh đơn là trường hợp cơ bản. A máy nhiều rôto Hệ thống này phân bổ không khí cho nhiều bánh xe và đạt được công suất lớn hơn với cùng đường kính, nhưng với chi phí đầu tư cao hơn. Bộ phân loại ITC mở ra một phạm vi rộng hơn cho các bố cục bị hạn chế. CTC ly tâm hoạt động ở đầu thô với tải trọng lớn, và Bộ tách MBS Đảm nhiệm dải tần giữa về điều chỉnh âm lượng. tăng áp kép Trả về hai sản phẩm từ một nguồn cấp dữ liệu.
Bảng 3. Cấu hình bộ phân loại và phạm vi D97 của từng bộ.
| Cấu hình | Dòng D97 | Khi nó phù hợp |
|---|---|---|
| HTS bánh đơn | 3 đến 150 µm | Một loại hàng hóa với trọng tải trung bình. |
| Siêu âm tốc độ cao đa rôto | 3 đến 150 µm | Sản lượng lớn với độ cắt gọn |
| ITC | 5 đến 150 µm | Băng thông rộng, bố cục hạn chế |
| MBS bộ tách | 8 đến 200 µm | Cắt thô đến trung bình với số lượng lớn |
| CTC | 32 đến 250 µm | Phần thô ở trọng tải lớn |
| TDC đôi | 3 đến 45 µm | Một loại hảo hạng và một loại trung bình từ cùng một nguồn cấp dữ liệu. |
| Các đơn vị song song | Do đơn vị thiết lập | Các đường ống rất lớn, mỗi đường ống đều có hệ thống khí nén riêng. |
Các tổ máy song song cần có hệ thống khí nén riêng và một silo trung gian, với dung tích độc lập cao hơn một chút so với lượng nguyên liệu đầu ra của máy nghiền cung cấp cho mỗi tổ. Một quạt chung kết nối chúng, do đó việc nạp nguyên liệu vào bộ lọc trên một máy sẽ tác động đến tất cả các máy khác.
Cách xác minh năng lực trước khi ký hợp đồng
Hãy yêu cầu thử nghiệm trên chính vật liệu của bạn, vì cả sự phân bố nguyên liệu và tốc độ chiết xuất đều phụ thuộc vào vật liệu. Một ca làm việc đầy đủ với sản lượng theo hợp đồng sẽ cho kết quả chính xác hơn là chỉ dựa vào bảng thông số kỹ thuật. Kết quả ghi nhận bao gồm tốc độ cấp liệu, ba mức phân bố kích thước hạt, tốc độ quay rôto, lưu lượng khí, độ rơi của bộ lọc và năng lượng riêng. Thử nghiệm với một nửa công suất sẽ làm sai lệch kết quả phân loại.
Hãy lập điều khoản bảo hành kèm theo các điều kiện: phân phối nguyên liệu, kích thước cắt, yêu cầu đạt tiêu chuẩn và áp suất phân tán. Điều khoản bảo hành thiếu bốn yếu tố này sẽ không thể được kiểm tra và không thể được giải quyết.
Năm món đồ cần gửi
Kích thước máy móc được quyết định bởi năm yếu tố, bốn yếu tố từ phía khách hàng và một yếu tố từ phía nhà cung cấp.
Bảng 4. Năm mục cần gửi và ý nghĩa của từng mục.
| Mục | Điều nó quyết định |
|---|---|
| Phân bố kích thước hạt nguyên liệu, theo phương pháp thử nghiệm | Phần nguyên liệu đầu vào nằm dưới điểm cắt và vị trí máy nghiền phía sau. |
| Mục tiêu cắt giảm và con số cần đạt được | Tốc độ quay của rôto, lưu lượng không khí và dòng khí hồi lưu |
| Khối lượng sản phẩm, được thể hiện dưới dạng bột thành phẩm. | Kích thước máy và liệu một máy có đủ hay không. |
| Khối lượng riêng và đặc tính dòng chảy của nguyên liệu đầu vào | Bước phân tán, tỷ lệ không khí trên chất rắn và loại bộ cấp liệu |
| Số lượng bài kiểm tra mỗi tuần và khả năng chịu đựng khi chuyển đổi. | Liệu máy nhiều rotor hay máy hai rotor có mang lại lợi nhuận? |
Gửi chúng qua... trang liên hệvà câu trả lời nêu rõ khả năng đáp ứng mức giá bạn đưa ra với những giả định đã được nêu rõ.
Giới thiệu về EPIC Powder Machinery. Chúng tôi chế tạo các thiết bị phân loại không khí và các mạch điện xung quanh chúng, từ máy một cánh quạt và nhiều rôto đến máy ly tâm và máy phân loại kép. Các thiết bị thử nghiệm trong phòng thí nghiệm trước khi đặt hàng cũng thuộc cùng dòng sản phẩm này. Phạm vi HTS Bao gồm các máy cắt ngang. Mỗi dự án bắt đầu bằng một thử nghiệm phân loại vật liệu của khách hàng, được báo cáo kèm theo cả đường cong và tỷ lệ chiết xuất tại điểm cắt mục tiêu. Vui lòng liên hệ để biết thêm chi tiết. mineral@epic-powder.com với năm mục trên.
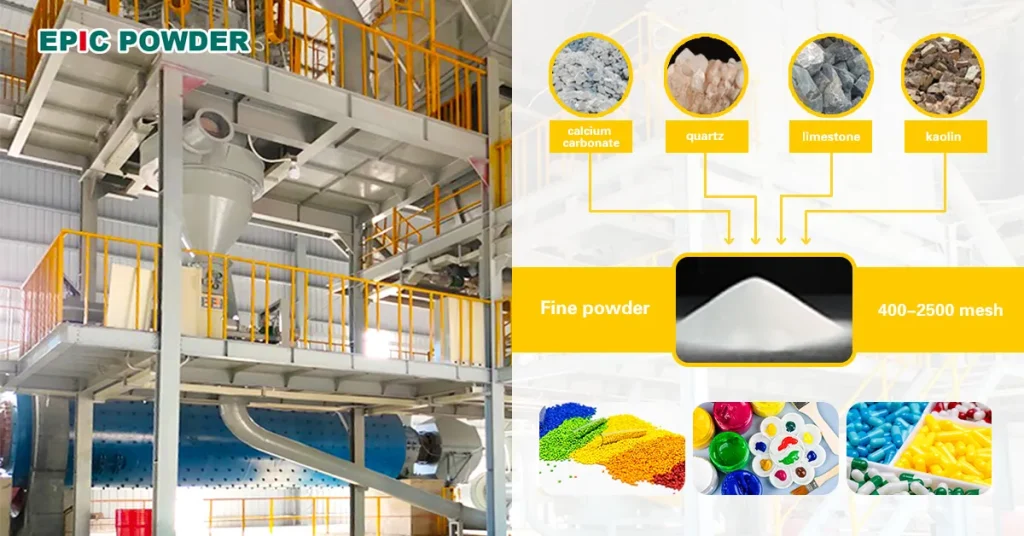
Bột Epic: Đối tác của bạn trong lĩnh vực chế biến bột chính xác
Bột Epic Chúng tôi thiết kế các hệ thống nghiền và phân loại cho khoáng sản, hóa chất, thực phẩm và dược phẩm. Với hơn 20 năm kinh nghiệm trong lĩnh vực xử lý bột, chúng tôi lựa chọn máy nghiền phù hợp với kích thước hạt và công suất mục tiêu của bạn. Hãy cho chúng tôi biết về vật liệu của bạn và chúng tôi sẽ đề xuất một giải pháp đã được kiểm chứng.
Cảm ơn bạn đã đọc. Tôi hy vọng bài viết của tôi hữu ích. Vui lòng để lại bình luận bên dưới.
Bạn cũng có thể liên hệ với bộ phận chăm sóc khách hàng trực tuyến của EPIC Powder. Molly Người đại diện sẽ giải đáp mọi thắc mắc của bạn.
— Jason Wang, kỹ sư