La mayoría de las conversaciones sobre selección comienzan con el tipo de máquina, por lo que primero se comparan la forma del rotor, el número de ruedas y la disposición de la carcasa. Nadie ha comprobado si el tonelaje es alcanzable con el corte que desea el comprador. El orden es inverso. Una cifra de capacidad se basa en tres datos de entrada, y no se pueden comparar dos cotizaciones hasta que esos datos se incluyan junto a la cifra. Un proveedor que cotiza 2 t/h sin ellos está cotizando otro material.
Los tres números que respaldan una reclamación de capacidad.
La fracción de alimentación, gamma, es la proporción del polvo entrante que ya tiene un tamaño inferior al de corte. Un molino de circuito cerrado suele suministrar entre un 50 y un 75 por ciento. El punto de ajuste de molienda determina su posición dentro de ese rango. Un cambio en el punto de ajuste o en el depósito modifica esta cifra, y el clasificador no influye en ninguno de los dos.
La tasa de extracción, E, es la proporción de esa fracción que el rotor recupera en los finos. El bypass la mantiene por debajo del 100 por ciento. Algunos finos no se dispersan y salen con la corriente gruesa, mientras que otros se quedan en la estela del rotor. Nuestras tablas de modelos indican esta eficiencia entre el 60 y el 80 por ciento para las máquinas HTS y entre el 60 y el 90 por ciento para las ITC. Una máquina que mantiene sus condiciones se sitúa en la mitad superior de su banda. El desgaste de los sellos o un sistema de aire sobrecargado la hacen descender hacia el fondo. Una prueba de tamizado en el producto grueso lo detecta antes que cualquier medidor.
La extracción se realiza en dos direcciones, y una letra abarca ambas. Las partículas finas que se pierden en la corriente gruesa determinan el tonelaje, mientras que las partículas gruesas que se incorporan al producto determinan la cantidad de material que pasa. La nitidez del corte determina cómo se intercambian ambas cantidades, y se expresa en la curva de Tromp como kappa. Dos máquinas con la misma E pueden, por lo tanto, diferir hasta en un 50 % en su contenido de partículas gruesas.
El requisito del producto es el valor mínimo especificado, expresado como la fracción de masa del producto por debajo del corte. Se trata de un criterio de tamaño, por lo que no se compara con un análisis químico. Un instrumento láser proporciona una distribución de volumen, que representa únicamente la masa, mientras que el material mantiene una densidad constante. Un comprador que especifica un 97 % de partículas por debajo de 10 µm devuelve cada partícula más gruesa a la planta, por lo que cada partícula adicional supone un coste de capacidad.
Tabla 1. Las cantidades que componen una cifra de capacidad y cómo se mide cada una.
| Aporte | Qué significa | Cómo medirlo | ¿Qué lo mueve? |
|---|---|---|---|
| Fracción de alimentación por debajo del corte | La proporción de polvo entrante ya es suficientemente fina. | Análisis láser o por tamizado del alimento real. | Configuración del molino aguas arriba, depósito, carga del circuito |
| Tasa de extracción E | Parte de esa fracción recuperada en las multas | Balance de masas en toda la máquina | Velocidad del rotor, volumen de aire, concentración de alimentación, estado del sello |
| Filo de corte kappa | Con qué eficacia el rotor separa las partículas finas de las gruesas. | Análisis del tamaño de ambos arroyos, representado mediante una curva de Tromp. | Geometría del rotor, velocidad de la rueda, tiempo de residencia |
| Requisitos del producto | Figura de paso, como fracción de masa por debajo del corte | Prueba de tamaño en el corte, con la presión de dispersión indicada. | Especificación y la nitidez del corte |
Las cifras anteriores describen la práctica habitual en circuitos cerrados para la alimentación de carbonato. Cada valor debe provenir del material real.
Ejemplo resuelto
Consideremos un clasificador alimentado a 2 t/h con carbonato de calcio molido. El setenta por ciento de la alimentación tiene un tamaño inferior a 10 µm, y la tasa de extracción en ese corte es del 69 por ciento. El uno por ciento de las partículas finas capturadas se desprende con el polvo del filtro. El producto debe contener un 97 por ciento de partículas inferiores a 10 µm.
Tamaño objetivo en la alimentación = Pa × gamma = 2 × 0,70 = 1,400 t/h
Capturado por el rotor = 1,400 × 0,69 = 0,966 t/h
Tamaño objetivo del producto = 0,966 × (1 – 0,01) = 0,956 t/h
P1 = 0,956 / 0,97 = 0,986 t/h
El retorno grueso toma todo lo que no salió como producto. El balance de tamaño es más fiable que restar P1 de la alimentación. La forma abreviada (1 – k)(Pa – P1) en la mayoría de las hojas de capacidad se cierra y deja un balance que no se cierra.
P2 = Pa × (1 – gamma) + Pa × gamma × (1 – E) – (P1 – objetivo en el producto)
P2 = 0,600 + 0,434 – 0,030 = 1,004 t/h
Los tres flujos se cierran contra la alimentación. El producto, el retorno grueso y el polvo del filtro suman 0,986, 1,004 y 0,010 t/h, para un total de 2,000 t/h. Aplicado contra la alimentación, k da una pérdida de 0,020 t/h y un total de 2,010 t/h. Esa diferencia es la que encuentra un comprador al revisar las cifras línea por línea.
Dos aspectos del resultado sorprenden a los compradores que interpretan 2 t/h como una cifra de producto. El producto es menos de la mitad del alimento y el flujo circulante es mayor que el flujo que se envía.
Modifique un parámetro de entrada y la respuesta cambiará. Con una fracción de alimentación del 45 por ciento, la misma máquina y velocidad de alimentación producen aproximadamente 0,63 t/h, ya que llega menos material terminado con la alimentación.
¿Adónde va la capacidad?
La pérdida por derivación es la primera y la más fácil de pasar por alto. Las partículas finas se desprenden junto con el flujo grueso por dos razones: entran en la zona del rotor demasiado cerca de las palas o la alimentación llega demasiado concentrada para dispersarse. Un análisis de tamizado del producto grueso evidencia este síntoma. Aumentar el flujo de aire o disminuir la velocidad de alimentación permite recuperarlas, aunque a costa de un mayor consumo de energía.
Una especificación demasiado estricta es el segundo problema, y suele ser culpa del propio comprador. Un comprador que especifica un 99 % de cumplimiento cuando el 97 % es suficiente para la aplicación, devuelve más material a la planta. La energía específica aumenta y la capacidad del clasificador disminuye. La planta asume ese costo, por lo que rara vez se refleja en una comparación de presupuestos.
La concentración de la alimentación es el tercer factor. Al superar la relación aire-sólido, la máquina pierde dispersión y un cúmulo no disperso se comporta como una sola partícula gruesa. El corte se vuelve entonces más grueso mientras la velocidad del rotor permanece constante.
El cuarto componente se ubica aguas abajo, donde un filtro que se carga durante el turno reduce el volumen de aire y el corte lo sigue. Por lo tanto, la caída de presión debe figurar en el registro de turno junto con la velocidad del rotor.
El quinto es el corte que indica los nombres del comprador, y contiene la siguiente sección.
Tabla 2. Adónde va la capacidad, cómo se muestra en la línea y qué la restablece.
| ¿Adónde va la capacidad? | Lo que se muestra en la línea | ¿Qué lo restaura? |
|---|---|---|
| Desvío de partículas finas hacia el arroyo de partículas gruesas. | Material fino encontrado en el producto grueso | Aumentar el volumen de aire, reducir la velocidad de alimentación, comprobar el sello del rotor. |
| Especificación de producto demasiado estricta | Creciente flujo de retorno, creciente energía específica | Acordar la cifra de aprobación que realmente necesita la aplicación |
| Alimento demasiado concentrado | Corta las derivas de forma gruesa a velocidad constante del rotor. | Aumentar la proporción aire-sólido, añadir una etapa de dispersión. |
| Caída de presión del filtro | El volumen de aire disminuye durante un turno. | Limpie o cambie el tamaño del filtro y registre la caída de presión. |
| Corte muy fino a alta velocidad del rotor. | El rendimiento disminuye a medida que baja el valor objetivo D97. | Acepte un tonelaje menor o pase a una máquina más grande. |
¿Qué sucede cuando el corte se vuelve más fino?
Aquí, D97 se refiere al tamaño por debajo del cual se encuentra el 97 por ciento del volumen. Se mide con un instrumento láser en dispersión seca, con la presión indicada. La condición corresponde a la figura, ya que una presión de dispersión de 30 a 80 kPa desplaza D97 entre 2 y 3 µm en el mismo polvo.
La capacidad y el tamaño de corte están estrechamente relacionados. Una máquina con capacidad para 3 t/h a 45 µm (D97) no podrá mantener esa capacidad a 10 µm. El campo centrífugo debe aumentar y el aire debe ser impulsado con mayor fuerza a través del mismo rotor. El rendimiento se reduce a la mitad o a un tercio en ese rango, y una garantía sin el corte compara un valor grueso con un requisito fino.
Opciones de configuración
Seis configuraciones cubren el rango, y la banda D97 reduce esa lista antes de que la capacidad entre en la discusión. Clasificador HTS de rueda única es el caso base. A máquina multirrotor comparte el aire entre varias ruedas y alcanza un mayor tonelaje en el mismo diámetro, con una mayor inversión. clasificador ITC abre un rango más amplio para diseños restringidos. CTC centrífuga trabaja el extremo grueso a alto tonelaje, y el separador MBS mantiene la banda media en funciones de volumen. turbo twin Devuelve dos productos a partir de una misma fuente de datos.
Tabla 3. Configuraciones del clasificador y el rango D97 de cada uno.
| Configuración | Gama D97 | Cuando sea apropiado |
|---|---|---|
| HTS de rueda única | De 3 a 150 µm | Un grado de tonelaje moderado |
| HTS multirrotor | De 3 a 150 µm | Alto tonelaje con un corte ajustado |
| CCI | De 5 a 150 µm | Una banda ancha, una disposición restringida |
| MBS separador | De 8 a 200 µm | Cortes gruesos a medianos en volumen |
| CTC | De 32 a 250 µm | El extremo grueso en tonelaje alto |
| TDC doble | De 3 a 45 µm | Un ejemplar fino y otro de calidad media de una sola toma. |
| Unidades en paralelo | Establecido por la unidad | Tuberías muy grandes, cada una con su propio sistema de aire. |
Las unidades paralelas necesitan su propio sistema de aire y un silo intermedio, con capacidad independiente ligeramente por encima de la descarga del molino que alimenta cada una. Un ventilador compartido las acopla, de modo que la carga del filtro en una máquina desplaza el material cortado en todas ellas.
Cómo verificar la capacidad antes de firmar
Solicite una prueba con su propio material, ya que tanto la distribución de la alimentación como la tasa de extracción dependen del material. Un turno completo con el tonelaje contratado es más fiable que una simple hoja de especificaciones. El registro incluye la tasa de alimentación, las tres distribuciones de tamaño, la velocidad del rotor, el volumen de aire, la caída del filtro y la energía específica. Una prueba a media capacidad subestima el corte.
Redacte la garantía con sus condiciones: distribución de la alimentación, tamaño de corte, requisito de paso y presión de dispersión. Una garantía que no incluya estos cuatro elementos no podrá ser probada ni validada.
Cinco artículos para enviar
El tamaño de la máquina depende de cinco factores: cuatro proporcionados por el cliente y uno por el proveedor.
Tabla 4. Los cinco artículos a enviar y lo que decide cada uno.
| Artículo | Lo que decide |
|---|---|
| Distribución del tamaño de partícula de la alimentación, con el método de prueba | Fracción de alimentación por debajo del corte y el ajuste de la fresadora detrás de ella. |
| Corte objetivo y la cifra de aprobación requerida | Velocidad del rotor, volumen de aire y corriente de retorno |
| Tonelaje del producto, expresado como polvo terminado | Tamaño de la máquina y si una unidad es suficiente |
| Densidad aparente y comportamiento del flujo de la alimentación | Etapa de dispersión, relación aire-sólido y tipo de alimentador. |
| Calificaciones por semana y tolerancia de cambio | Ya sea que una máquina multirrotor o una máquina doble resulte rentable |
Envíelos a través del página de contactoy la respuesta indica una capacidad en su corte con los supuestos visibles.
Acerca de EPIC Powder Machinery. Construimos clasificadores de aire y los circuitos que los rodean, desde máquinas de una sola rueda y multirrotor hasta clasificadores centrífugos y dobles. Las unidades de laboratorio para la prueba previa a un pedido provienen de la misma gama. Gama HTS Cubre las máquinas horizontales. Cada proyecto comienza con una prueba de clasificación del material del cliente, que se informa con ambas curvas y la tasa de extracción en el corte objetivo. Escribir a mineral@epic-powder.com con los cinco elementos anteriores.
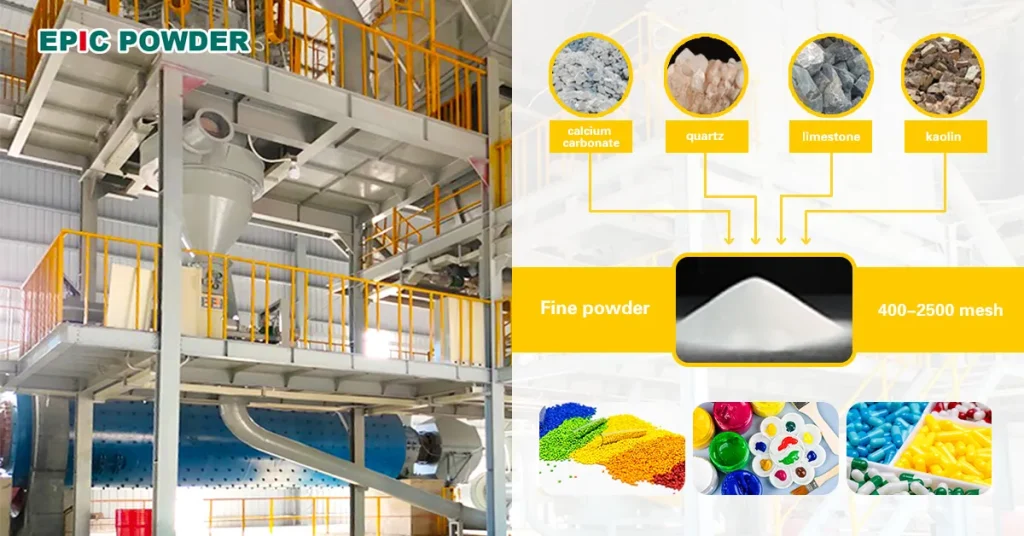
Polvo épico: Su socio en el procesamiento de polvos de precisión
Polvo épico Diseñamos sistemas de molienda y clasificación para minerales, productos químicos, alimentos y productos farmacéuticos. Con más de 20 años de experiencia en el procesamiento de polvos, seleccionamos el molino ideal según el tamaño de partícula y la capacidad que necesite. Cuéntenos sobre su material y le recomendaremos una solución probada.
Gracias por leer. Espero que mi artículo te sea útil. Deja un comentario a continuación.
También puede ponerse en contacto con el servicio de atención al cliente en línea de EPIC Powder. muchacha Para cualquier consulta adicional, póngase en contacto con nuestro representante.
— Jason Wang, ingeniero