Negatif elektrot grafitinin sınıflandırılmasından sonra iri parçacıkların ince fraksiyona karışmasına endüstri "iri parçacık kalıntısı" adını verir. Bu, sahada kullanılan hava sınıflandırıcılarında ve turbo sınıflandırıcılarında yaygın bir sorundur, ancak lityum iyon anot malzemelerinin parti tutarlılığını doğrudan etkiler. Bu makale iki hedef kitleye hitap etmektedir: adım adım sorun giderme yoluna ihtiyaç duyan tesis proses mühendisleri ve grafit hatlarında iri parçacık kalıntısına eğilimli ekipman satın almaktan kaçınmak isteyen satın alma ekipleri.
1. Kaba malzeme kalıntısının belirtileri ve sonuçları
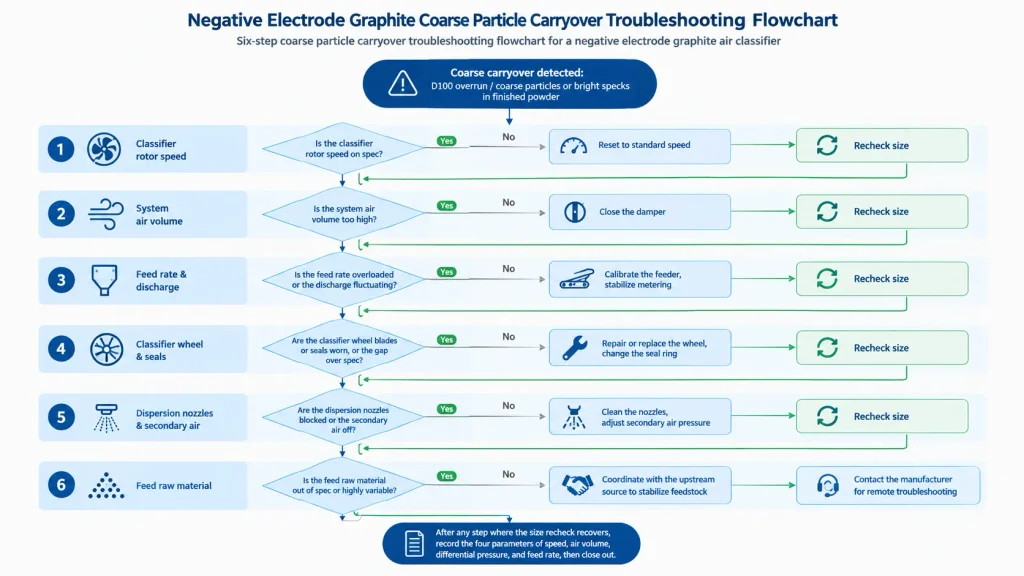
Kaba parçacıkların taşınmasının en doğrudan yolu, parçacık boyutu dağılımını kontrol etmektir. Doğru sınıflandırılmış negatif elektrot grafitinde, D50 yaklaşık 10 ila 25 μm arasında sabit kalmalı ve D90 ile D100 değerleri kontrol altında olmalıdır. Eğer D100 belirgin şekilde yukarı doğru kayarsa veya bitmiş tozda kaba parçacıklar ve parlak benekler görünmeye devam ederse, kaba parçacıklar sınıflandırma çarkından geçiyor demektir. Taşıma gerçekleştiğinde, kaplama genellikle çizikler ve düzensiz elektrot sıkıştırması gösterir, ardından daha yüksek iç direnç ve kapasite dalgalanması meydana gelir. Birkaç örnek alın ve boyut dağılımını ölçün; eğer D100 sürekli değişiyorsa, sorun genellikle ham maddeden ziyade ekipman durumu veya proses parametrelerinden kaynaklanır.
2. Kaba taşınımın altı yaygın nedeni
Sahada görülme sıklıklarına göre sıralandığında, altı ana neden vardır. Bir neden ekipman seçimiyle bağlantılıysa, satın alma hususları da yanında belirtilir.
Birinci neden, sınıflandırıcı rotor hızının çok düşük olmasıdır. Sınıflandırma tekerleği, iri parçacıkları sınıflandırma bölgesine geri atmak için merkezkaç kuvvetine dayanır. Hız çok düşük olduğunda, kesme noktası büyür ve iri parçacıklar hava akımıyla ince çıkışa doğru hareket eder. Satın alırken, sınıflandırma tekerleğinin maksimum uç hızını ve frekans ayar aralığını kontrol edin ve yeterli boşluk bırakın.
İkinci neden, sistem hava hacminin çok yüksek olmasıdır. Daha yüksek hava akışı, taşıma kapasitesini artırarak sınıflandırma bölgesine geri düşmesi gereken büyük parçacıkları dışarı çeker. Hava akışının artırıldığı her çalışma koşulu, daha yüksek bir taşınma riskiyle birlikte gelir.
Üçüncü neden, besleme hızı aşırı yüklenmesi. Çok fazla besleme, sınıflandırma bölgesindeki katı-gaz oranını yükseltir, parçacıklar birbirine müdahale eder ve iri parçacıklar sınıflandırma çarkından geçer. Besleme sisteminin kararlılığı, bu sorunun ne sıklıkla tekrar edeceğini belirler.
Dördüncü neden, sınıflandırıcı tekerlek ve conta aşınmasıdır. Uzun süreli kullanım sonrasında, bıçaklar ve conta halkası arasındaki boşluk genişler ve iri parçacıkların sızmasına neden olur. Bu, en gizli nedendir ve hız veya hava akışı sorunlarıyla kolayca karıştırılabilir. Satın alırken, sınıflandırıcı tekerleğin aşınma işlemine ve sızdırmazlık yöntemine dikkat edin.
Beşinci neden, yetersiz malzeme dağılımı. Grafit hafiftir ve topaklanma eğilimindedir. Dağıtım nozulu tıkanırsa veya ikincil hava kapalıysa, topaklar ince parçacıklarmış gibi sınıflandırma çarkından geçer.
Altıncı neden, ham maddenin çok iri taneli veya tutarsız olmasıdır. Eğer yukarı akışta kırma işlemi kontrol edilmezse ve besleme, sınıflandırıcının tasarım sınırını aşarsa, aşağı akışta ayarlama her zaman bir mücadele olur. Yanlış makine seçiminden kaçınmak için satın almadan önce besleme boyut aralığını doğrulayın.
3. Kolaydan zora doğru altı sorun giderme adımı
Öncelikle rotor hızını kontrol edin. İşlem şemasıyla karşılaştırın ve gerçek hızın ayarlanan değerle eşleştiğini doğrulayın; böylece invertör arızalarını ve kayış kaymasını eleyin. Kesim boyutu büyük olduğunda, önce standart hıza sıfırlayın ve tekrar kontrol edin.
Ardından hava akışını ve diferansiyel basıncı kontrol edin. Ana fan damperinin açıklığına ve sistem diferansiyel basıncına bakın ve son normal üretim çalışmasıyla karşılaştırın. Hava akışı yüksekse, damperi kapatın ve D100'ün tekrar düşüp düşmediğini izleyin. Referans olarak, negatif elektrot grafitinin ince sınıflandırılması için sınıflandırıcı tekerlek ucu hızı genellikle 40 ila 90 m/s aralığındadır; proses sayfası nihai yetkili kaynaktır.
Ardından, besleme hızını doğrulayın. Besleyicinin kalibre edilmiş olup olmadığını ve deşarjın düzgün olup olmadığını kontrol edin. Aralıklı taşıma genellikle ölçümdeki dalgalanmalarla ilişkilidir.
Ardından sınıflandırıcı tekerleği ve contalarını inceleyin. Kapatma işleminden sonra, bıçak aşınmasını ve tekerlek ile gövde arasındaki radyal boşluğun belirtilen değerin üzerinde olup olmadığını kontrol edin. Fabrika temel değerini referans olarak kullanın; aşınma temel değerin yaklaşık 1,5 katına ulaştığında, onarım veya değiştirme planlayın ve deforme olmuş veya ayrılmış conta halkalarını değiştirin.
Ardından dağıtım sistemini kontrol edin. Dağıtım memesini temizleyin, ikincil hava basıncının tasarım aralığında olduğunu doğrulayın ve sızdırmazlık kapaklarını ve borulardaki malzeme birikimini kontrol edin.
Son olarak, ham maddeyi doğrulayın. Boyut analizi için bir yem numunesi alın. Yemin kendisi spesifikasyon dışıysa, sınıflandırmayı ayarlamadan önce hammaddeyi stabilize etmek için yukarı akış kaynağıyla koordinasyon sağlayın.
4. Kayıt formu, sorun gidermenin temelidir.
Nihai hedef, sorunu bir kez düzeltmek değil, istikrarlı tutmaktır. Anormallik oluştuğu her seferde aşağıdaki dört parametreyi kaydedin. Zamanla, kayıtlar sınıflandırıcı tekerleğindeki aşınma ve bozulma eğilimlerini ortaya çıkarır, böylece ürün etkilenmeden önce parçaları değiştirebilirsiniz.
| Parametre | Normal aralık (referans) | Bu koşu | Notlar |
| Rotor hızı | işlem sayfasına göre | ||
| Sistem hava hacmi | normal bir partiden alınan temel değer | ||
| Sistem diferansiyel basıncı | normal bir partiden alınan temel değer | ||
| Besleme hızı | nominal kapasite üst sınır olarak |
5. Ekipman seçerken dikkat edilmesi gereken üç şey
Alıcılar için, hava sınıflandırıcılarını yalnızca fiyata göre karşılaştırmayın. Üç noktaya odaklanın. Birincisi, uzun vadede toz taşınmasının ne sıklıkla olacağını belirleyen sınıflandırma tekerleğinin sızdırmazlık yöntemi ve aşınma işlemidir. İkincisi, besleme ve dağıtım sistemlerinin stabilitesi, çünkü besleme dalgalanması ince toz kalitesinin sessiz bir katilidir. Üçüncüsü, üreticinin satış sonrası yanıt verme hızı, uzaktan sorun giderme konusunda rehberlik edebilmeleri ve sızdırmazlık halkaları ve sınıflandırma tekerleği yedek parçalarını hızlı bir şekilde temin edebilmeleri, küçük bir fiyat farkından çok daha değerlidir.
6. Sıkça sorulan sorular
1) Grafit sınıflandırmasında iri taneli kalıntının en yaygın üç nedeni nelerdir?
Düşük rotor hızı, yüksek hava hacmi ve sınıflandırıcı çark veya conta aşınması, sahada en sık karşılaşılan üç sorundur ve bunlar kolaydan zora doğru kontrol edilebilir.
2) Hava sınıflandırıcısında kaba parçacıkların taşınmasını önleyen rotor hızı nedir?
Sabit bir değer yoktur. Negatif elektrot grafitinin hassas sınıflandırılması için, sınıflandırıcı tekerlek ucu hızı çoğunlukla 40 ila 90 m/s aralığındadır ve işlem sayfası ile birlikte boyut kontrolü nihai referans olarak kullanılır.
3) Sınıflandırma çarkı ne zaman değiştirilmelidir?
Radyal boşluk fabrika değerinin yaklaşık 1,5 katına kadar aşındığında veya parçacık boyutu dağılımı belirgin şekilde yukarı doğru kaymaya başladığında, değiştirme işlemi planlanmalıdır.
4) Sınıflandırma kalitesi, pil tutarlılığı için olmazsa olmaz bir kriter midir?
Kaba toz taşınması zor bir sorun değildir. Hız, hava akışı, besleme, aşınma, dağılım ve hammadde olmak üzere altı alanı inceledikten sonra, çoğu vaka aynı gün içinde çözülür. Rutin kontrollerle çözülemeyen tekrarlayan vakalar için, uzaktan sorun giderme için boyut verilerini ve saha parametrelerini göndermekten çekinmeyin. Hava sınıflandırıcı seçimi, sızdırmazlık halkaları ve sınıflandırıcı tekerlek yedek parçaları için doğrudan bizimle iletişime geçin.
Epik Toz
Şu anda Epik TozGeniş bir ekipman modeli yelpazesi sunuyoruz ve özel ihtiyaçlarınızı karşılayacak çözümler üretiyoruz. Ekibimiz, çeşitli toz işleme alanlarında 20 yılı aşkın deneyime sahiptir. Epic Powder, maden endüstrisi, kimya endüstrisi, gıda endüstrisi ve ilaç endüstrisi vb. için ince toz işleme teknolojisinde uzmanlaşmıştır.
Ücretsiz danışmanlık ve size özel çözümler için bugün bizimle iletişime geçin!
"Okuduğunuz için teşekkürler. Umarım makalem yardımcı olur. Lütfen aşağıya yorum bırakın. Ayrıca EPIC Powder online müşteri temsilcisiyle iletişime geçebilirsiniz. Zelda Daha fazla bilgi için bize ulaşın.”
— Emily Chen, Mühendis