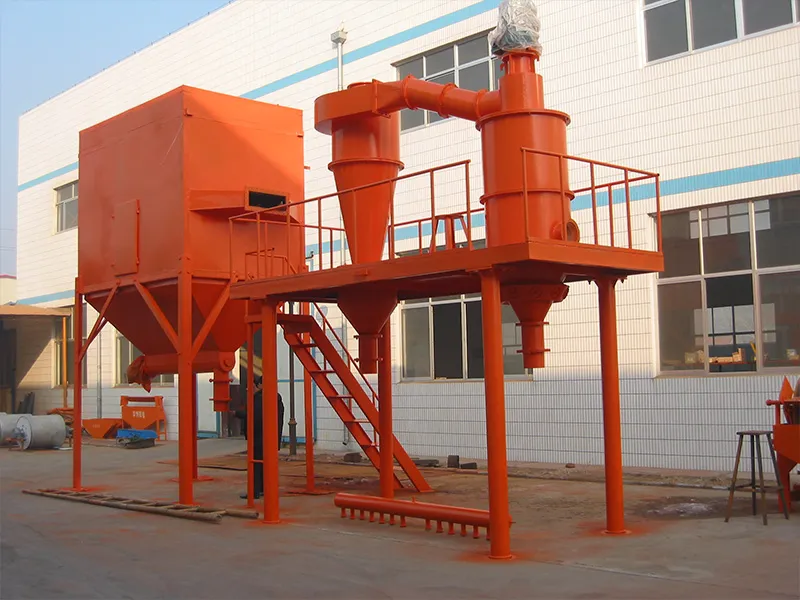
Quando particelle grossolane si mescolano alla frazione fine dopo la classificazione della grafite dell'elettrodo negativo, nel settore si parla di "trascinamento di particelle grossolane". Questo è un problema comune nei classificatori ad aria e nei turboclassificatori utilizzati sul campo, ma compromette direttamente la consistenza dei lotti di materiali anodici agli ioni di litio. Questo articolo si rivolge a due tipologie di utenti: gli ingegneri di processo degli impianti che necessitano di una procedura di risoluzione dei problemi passo passo e i team di approvvigionamento che desiderano evitare di acquistare apparecchiature soggette a questo fenomeno di trascinamento di particelle grossolane sulle linee di grafite.
1. Sintomi e conseguenze del trascinamento grossolano
Il modo più diretto per confermare la presenza di particelle grossolane è controllare la distribuzione granulometrica. In una grafite per elettrodi negativi correttamente classificata, il valore D50 dovrebbe rimanere stabile entro un intervallo di circa 10-25 μm, mentre i valori D90 e D100 dovrebbero rimanere sotto controllo. Se il valore D100 aumenta nettamente, o se particelle grossolane e punti luminosi continuano a comparire nella polvere finale, significa che le particelle grossolane sfuggono al processo di classificazione. Una volta che si verifica la contaminazione incrociata, il rivestimento spesso presenta graffi e una compattazione irregolare dell'elettrodo, seguiti da una maggiore resistenza interna e fluttuazioni di capacità. Prelevare alcuni campioni e misurare la distribuzione granulometrica; se il valore D100 varia in modo anomalo, il problema risiede solitamente nelle condizioni dell'apparecchiatura o nei parametri di processo, piuttosto che nella materia prima.
2. Sei cause comuni di trascinamento grossolano
Classificate in base alla frequenza con cui si presentano sul campo, le cause principali sono sei. Quando una causa è collegata alla scelta dell'attrezzatura, le considerazioni da tenere presenti al momento dell'acquisto sono indicate di seguito.
Prima causa: velocità del rotore del classificatore troppo bassa. La ruota di classificazione si basa sulla forza centrifuga per respingere le particelle più grossolane nella zona di classificazione. Quando la velocità è troppo bassa, il punto di taglio si allarga e le particelle più grossolane vengono trasportate dal flusso d'aria verso l'uscita del filtro fine. Al momento dell'acquisto, verificare la velocità periferica massima della ruota di classificazione e l'intervallo di regolazione della frequenza, e lasciare un margine sufficiente.
Seconda causa: volume d'aria del sistema troppo elevato. Un flusso d'aria maggiore aumenta la capacità di trasporto, aspirando particelle di grandi dimensioni che dovrebbero ricadere nella zona di classificazione. Qualsiasi condizione operativa in cui il flusso d'aria sia stato aumentato comporta un rischio di trascinamento maggiore.
Causa numero tre: sovraccarico della velocità di alimentazione. Un'alimentazione eccessiva aumenta il rapporto solido-gas nella zona di classificazione, le particelle interferiscono tra loro e le particelle più grossolane sfuggono alla ruota di classificazione. La stabilità del sistema di alimentazione determina la frequenza con cui si verifica questo problema.
Quarta causa: usura della ruota di classificazione e della guarnizione. Dopo un lungo periodo di utilizzo, lo spazio tra le lame e l'anello di tenuta si allarga, permettendo alle particelle più grossolane di fuoriuscire. Questa è la causa più difficile da individuare e può essere facilmente confusa con problemi di velocità o di flusso d'aria. Al momento dell'acquisto, prestare particolare attenzione al trattamento antiusura della ruota di classificazione e al metodo di tenuta.
Quinta causa: scarsa dispersione del materiale. La grafite è leggera e tende ad agglomerarsi. Se l'ugello di dispersione si ostruisce o l'aria secondaria è disattivata, gli agglomerati attraversano la ruota di classificazione come se fossero particelle fini.
Sesta causa: materia prima troppo grossolana o non uniforme. Se la frantumazione a monte non è controllata e l'alimentazione supera il limite di progettazione del classificatore, la regolazione a valle diventa sempre problematica. Prima dell'acquisto, verificare la granulometria dell'alimentazione per evitare di selezionare la macchina sbagliata.
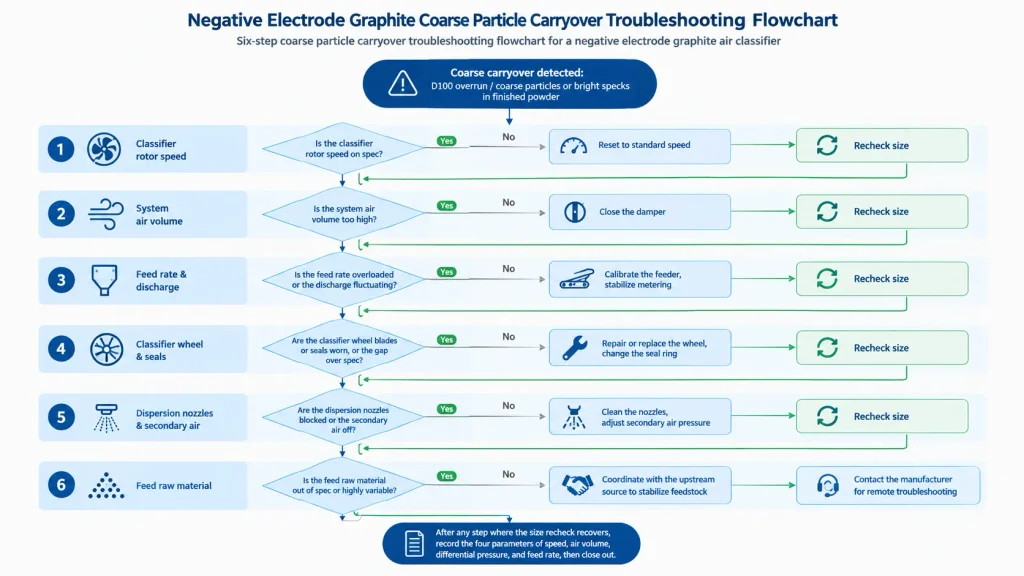
3. Sei passaggi per la risoluzione dei problemi, dal più semplice al più complesso.
Iniziate controllando la velocità del rotore. Confrontatela con la scheda di processo e verificate che la velocità effettiva corrisponda al valore impostato, escludendo guasti all'inverter e slittamenti della cinghia. Se la dimensione di taglio è eccessiva, reimpostate prima la velocità standard e ricontrollate.
Successivamente, verificare il flusso d'aria e la pressione differenziale. Osservare l'apertura della serranda della ventola principale e la pressione differenziale del sistema, confrontandole con l'ultima normale produzione. Se il flusso d'aria è elevato, chiudere la serranda e verificare se D100 torna a valori inferiori. A titolo di riferimento, per la classificazione fine della grafite dell'elettrodo negativo, la velocità della punta della ruota del classificatore è generalmente compresa tra 40 e 90 m/s; la scheda di processo è da considerarsi definitiva.
Successivamente, verificare la velocità di alimentazione. Controllare che l'alimentatore sia calibrato e che lo scarico sia uniforme. Il trascinamento intermittente è spesso legato a fluttuazioni nel dosaggio.
Successivamente, ispezionare la ruota del classificatore e le guarnizioni. Dopo lo spegnimento, controllare l'usura delle pale e verificare se il gioco radiale tra la ruota e l'alloggiamento supera le specifiche. Utilizzare il valore di riferimento di fabbrica; quando l'usura raggiunge circa 1,5 volte il valore di riferimento, programmare la riparazione o la sostituzione e sostituire eventuali anelli di tenuta deformati o staccati.
Successivamente, controllare il sistema di dispersione. Pulire l'ugello di dispersione, verificare che la pressione dell'aria secondaria rientri nell'intervallo previsto e controllare le guarnizioni e l'eventuale accumulo di materiale nelle tubazioni.
Infine, verificate la materia prima. Prelevate un campione di mangime per l'analisi granulometrica. Se il mangime stesso non rientra nelle specifiche, coordinatevi con il fornitore a monte per stabilizzare la materia prima prima di modificarne la classificazione.
4. Il foglio di registrazione è la base per la risoluzione dei problemi
L'obiettivo finale non è risolvere il problema una volta per tutte, ma mantenerlo stabile. Registra i quattro parametri seguenti ogni volta che si verifica un'anomalia. Nel tempo, il registro rivelerà le tendenze di usura e degrado della ruota del classificatore, consentendoti di sostituire i componenti prima che influiscano sul prodotto.
| Parametro | Intervallo di riferimento normale | Questa corsa | Note |
| Velocità del rotore | per foglio di processo | ||
| Volume d'aria del sistema | linea di base da un lotto normale | ||
| pressione differenziale del sistema | linea di base da un lotto normale | ||
| Velocità di alimentazione | capacità nominale come limite superiore |
5. Tre aspetti da tenere in considerazione nella scelta dell'attrezzatura
Per gli acquirenti, non limitatevi a confrontare i classificatori ad aria solo in base al prezzo. Concentratevi su tre punti. Primo, il metodo di tenuta e il trattamento antiusura della ruota di classificazione, che determinano la frequenza con cui si verificano fenomeni di trascinamento nel lungo periodo. Secondo, la stabilità dei sistemi di alimentazione e dispersione, poiché le fluttuazioni di alimentazione sono un fattore che compromette silenziosamente la qualità delle polveri fini. Terzo, la reattività del produttore in fase di post-vendita, ovvero la sua capacità di fornire assistenza remota per la risoluzione dei problemi e di reperire rapidamente anelli di tenuta e ricambi per la ruota di classificazione, un aspetto che vale molto di più di una piccola differenza di prezzo.
6. Domande frequenti
1) Quali sono le tre cause più comuni di trascinamento di particelle grossolane nella classificazione della grafite?
La bassa velocità del rotore, l'elevato volume d'aria e l'usura della ruota o della guarnizione del classificatore sono i tre problemi più frequenti sul campo e possono essere verificati in ordine dal più semplice al più complesso.
2) Qual è la velocità di rotazione del rotore che impedisce il trascinamento di materiale grossolano in un classificatore d'aria?
Non esiste un valore fisso. Per la classificazione fine della grafite dell'elettrodo negativo, la velocità della punta della ruota del classificatore è generalmente compresa tra 40 e 90 m/s, e la scheda di processo, unitamente a una verifica delle dimensioni, costituisce il riferimento finale.
3) Quando va sostituita la ruota classificatrice?
Quando lo spazio radiale si riduce a circa 1,5 volte il valore di riferimento di fabbrica, o quando la distribuzione granulometrica inizia a spostarsi nettamente verso l'alto, è necessario programmare la sostituzione.
4) La qualità della classificazione è un fattore determinante per la coerenza delle batterie?
Il problema del trascinamento di particelle grossolane non è difficile da risolvere. Una volta analizzati i sei parametri chiave (velocità, flusso d'aria, alimentazione, usura, dispersione e materia prima), la maggior parte dei casi si risolve in giornata. Per i casi ricorrenti che non si risolvono con i controlli di routine, non esitate a inviarci i dati granulometrici e i parametri di campo per la risoluzione dei problemi da remoto. Per la selezione del classificatore d'aria, degli anelli di tenuta e dei ricambi per la ruota del classificatore, contattateci direttamente.
Polvere epica
A Polvere epicaOffriamo una vasta gamma di modelli di apparecchiature e soluzioni personalizzate per soddisfare le vostre esigenze specifiche. Il nostro team vanta oltre 20 anni di esperienza nella lavorazione di diverse polveri. Epic Powder è specializzata nella tecnologia di lavorazione di polveri fini per l'industria mineraria, chimica, alimentare e farmaceutica, ecc.
Contattaci oggi stesso per una consulenza gratuita e una soluzione personalizzata!
Grazie per aver letto. Spero che il mio articolo ti sia utile. Lascia un commento qui sotto. Puoi anche contattare il rappresentante clienti online di EPIC Powder. Zelda per ulteriori informazioni."
— Emily Chen, Ingegnere