عندما تختلط الجسيمات الخشنة بالجسيمات الدقيقة بعد تصنيف الجرافيت المستخدم في القطب السالب، يُطلق على هذه الظاهرة في الصناعة اسم "الرواسب الخشنة". تُعد هذه مشكلة شائعة في المصنفات الهوائية والمصنفات التوربينية المستخدمة ميدانيًا، إلا أنها تؤثر سلبًا على اتساق دفعات مواد الأنود في بطاريات الليثيوم أيون. تستهدف هذه المقالة فئتين من المستخدمين: مهندسو عمليات المصانع الذين يحتاجون إلى دليل تفصيلي لحل المشكلات، وفرق المشتريات التي ترغب في تجنب شراء معدات معرضة لظاهرة الرواسب الخشنة في خطوط إنتاج الجرافيت.
1. أعراض وعواقب التلوث الخشن
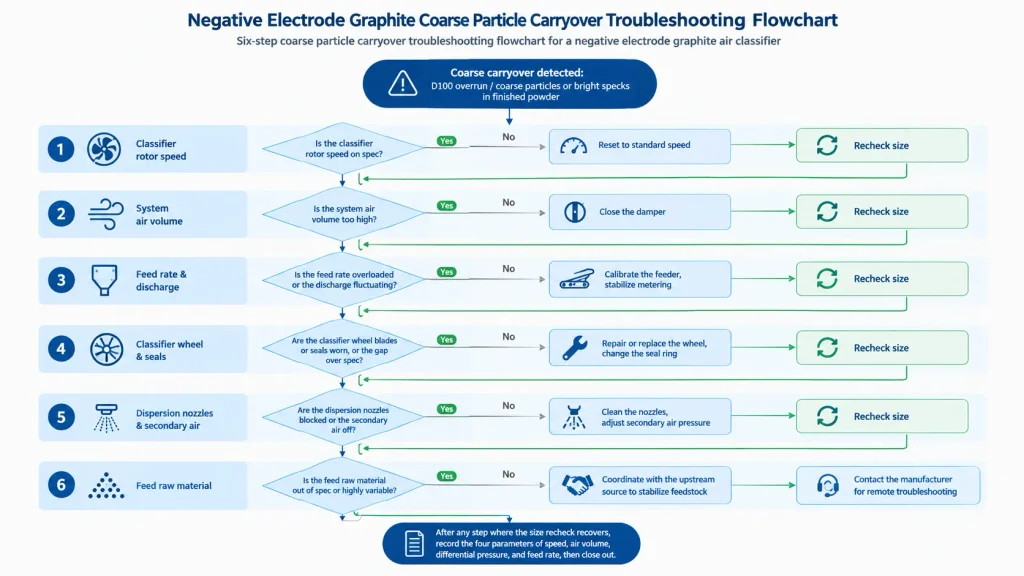
إنّ الطريقة الأكثر مباشرة لتأكيد وجود شوائب خشنة هي فحص توزيع حجم الجسيمات. في الجرافيت المستخدم في الأقطاب السالبة والمصنف بشكل صحيح، يجب أن يظلّ قطر الجسيمات D50 ثابتًا ضمن نطاق يتراوح بين 10 و25 ميكرومترًا تقريبًا، وأن تبقى قيمتا D90 وD100 ضمن الحدود المسموح بها. إذا ارتفع قطر الجسيمات D100 بشكل ملحوظ، أو إذا استمر ظهور الجسيمات الخشنة والبقع اللامعة في المسحوق النهائي، فهذا يعني أن الجسيمات الخشنة تتجاوز عجلة التصنيف. بمجرد حدوث هذه الشوائب، غالبًا ما تظهر على الطلاء خدوش وعدم انتظام في ضغط القطب، يتبعها ارتفاع في المقاومة الداخلية وتذبذب في السعة. خذ بضع عينات وقم بقياس توزيع حجم الجسيمات؛ إذا كان قطر الجسيمات D100 متذبذبًا، فعادةً ما تكون المشكلة في حالة المعدات أو معايير العملية وليس في المادة الخام.
2. ستة أسباب شائعة للتراكم الخشن
تُصنّف الأسباب الرئيسية حسب مدى شيوعها في هذا المجال، وهناك ستة أسباب رئيسية. وعندما يرتبط أحد الأسباب باختيار المعدات، تُذكر اعتبارات الشراء بجانبه.
السبب الأول هو انخفاض سرعة دوران المصنف. تعتمد عجلة التصنيف على قوة الطرد المركزي لإعادة الجزيئات الخشنة إلى منطقة التصنيف. عندما تكون السرعة منخفضة جدًا، تتسع نقطة القطع وتنتقل الجزيئات الخشنة مع تيار الهواء إلى مخرج الجزيئات الدقيقة. عند الشراء، تحقق من أقصى سرعة دوران لعجلة التصنيف ونطاق ضبط التردد، واترك مساحة كافية.
السبب الثاني هو ارتفاع حجم الهواء في النظام. فزيادة تدفق الهواء تزيد من قدرة النظام على حمل الجزيئات، مما يؤدي إلى سحب الجزيئات الكبيرة التي كان من المفترض أن تعود إلى منطقة التصنيف. أي حالة تشغيل يتم فيها زيادة تدفق الهواء تنطوي على مخاطر أعلى لانتقال الجزيئات.
السبب الثالث هو زيادة معدل التغذية. تؤدي زيادة معدل التغذية إلى رفع نسبة المواد الصلبة إلى الغازات في منطقة التصنيف، مما يتسبب في تداخل الجزيئات وانزلاق الجزيئات الخشنة عبر عجلة التصنيف. ويحدد استقرار نظام التغذية مدى تكرار هذه المشكلة.
السبب الرابع: تآكل عجلة التصنيف وحلقة منع التسرب. بعد فترة استخدام طويلة، تتسع الفجوة بين الشفرات وحلقة منع التسرب، مما يسمح بتسرب الجزيئات الخشنة. هذا هو السبب الأكثر خفاءً، ويُخلط بسهولة مع مشاكل السرعة أو تدفق الهواء. عند الشراء، انتبه جيدًا لحالة عجلة التصنيف وطريقة منع التسرب.
السبب الخامس: ضعف تشتت المادة. الجرافيت خفيف الوزن ويميل إلى التكتل. إذا انسدت فوهة التشتيت أو توقف تدفق الهواء الثانوي، فإن التكتلات تمر عبر عجلة التصنيف كما لو كانت جزيئات دقيقة.
السبب السادس: خشونة المواد الخام أو عدم تجانسها. إذا لم يتم التحكم في عملية التكسير الأولية وتجاوزت كمية المواد الخام الحد التصميمي للمصنف، فإن ضبطها لاحقًا يصبح صعبًا للغاية. تأكد من نطاق حجم المواد الخام قبل الشراء لتجنب اختيار الآلة الخاطئة.
3. ست خطوات لحل المشكلات، من السهل إلى الصعب
ابدأ بسرعة الدوار. قارنها مع ورقة بيانات العملية وتأكد من تطابق السرعة الفعلية مع القيمة المحددة، لاستبعاد أعطال العاكس وانزلاق الحزام. إذا كان حجم القطع كبيرًا، فأعد ضبط السرعة إلى السرعة القياسية أولًا ثم أعد الفحص.
ثم تحقق من تدفق الهواء وفرق الضغط. انظر إلى فتحة صمام التحكم الرئيسي للمروحة وفرق ضغط النظام، وقارنها بآخر دورة إنتاج عادية. إذا كان تدفق الهواء مرتفعًا، فأغلق الصمام وراقب ما إذا كان D100 قد انخفض. كمرجع، بالنسبة للتصنيف الدقيق لجرافيت القطب السالب، تتراوح سرعة طرف عجلة التصنيف عمومًا بين 40 و90 مترًا في الثانية؛ وتُعتبر ورقة بيانات العملية هي المرجع النهائي.
بعد ذلك، تحقق من معدل التغذية. تأكد من معايرة وحدة التغذية وانتظام التدفق. غالباً ما يرتبط التلوث المتقطع بتقلبات في القياس.
ثم افحص عجلة التصنيف والأختام. بعد إيقاف التشغيل، تحقق من تآكل الشفرات وما إذا كانت الفجوة القطرية بين العجلة والهيكل تتجاوز المواصفات. استخدم خط الأساس المصنعي كمرجع؛ عندما يصل التآكل إلى حوالي 1.5 ضعف قيمة خط الأساس، حدد موعدًا للإصلاح أو الاستبدال، واستبدل أي حلقة ختم مشوهة أو منفصلة.
ثم افحص نظام التوزيع. نظف فوهة التوزيع، وتأكد من أن ضغط الهواء الثانوي ضمن النطاق التصميمي، وافحص أغطية منع التسرب وتراكم المواد في الأنابيب.
وأخيرًا، تحقق من المواد الخام. خذ عينة من العلف لتحليل حجمها. إذا كان العلف نفسه خارج المواصفات، فنسق مع المصدر الرئيسي لتثبيت جودة العلف قبل تعديل التصنيف.
4. تُعدّ ورقة التسجيل أساسًا لتحديد المشكلات وحلها.
الهدف النهائي ليس إصلاح المشكلة لمرة واحدة، بل الحفاظ على استقرارها. سجّل المعايير الأربعة أدناه في كل مرة يحدث فيها خلل. مع مرور الوقت، يكشف السجل عن اتجاهات التآكل والتدهور في عجلة التصنيف، مما يتيح لك استبدال الأجزاء قبل أن تؤثر على المنتج.
| المعلمة | النطاق الطبيعي (المرجعي) | هذا الجري | ملحوظات |
| سرعة الدوار | لكل ورقة عملية | ||
| حجم الهواء في النظام | خط الأساس من دفعة عادية | ||
| ضغط النظام التفاضلي | خط الأساس من دفعة عادية | ||
| التغذية بواسطة | السعة الاسمية كحد أقصى |
5. ثلاثة أمور يجب مراعاتها عند اختيار المعدات
بالنسبة للمشترين، لا تقارنوا بين مصنفات الهواء بناءً على السعر فقط. ركزوا على ثلاث نقاط. أولاً، طريقة إحكام إغلاق عجلة التصنيف ومعالجتها ضد التآكل، فهما يحددان مدى تكرار حدوث التلوث على المدى الطويل. ثانياً، استقرار أنظمة التغذية والتوزيع، لأن تذبذب التغذية يُعدّ عاملاً مؤثراً خفياً في جودة المساحيق الناعمة. ثالثاً، استجابة الشركة المصنعة لخدمات ما بعد البيع، ومدى قدرتها على تقديم الدعم الفني عن بُعد وتوفير حلقات الإحكام وقطع غيار عجلة التصنيف بسرعة، وهو ما يفوق بكثير فرق السعر البسيط.
6. الأسئلة الشائعة
1) ما هي الأسباب الثلاثة الأكثر شيوعًا لانتقال المواد الخشنة في تصنيف الجرافيت؟
انخفاض سرعة الدوار، وارتفاع حجم الهواء، وتآكل عجلة التصنيف أو مانع التسرب هي أكثر ثلاثة أمور شيوعًا في هذا المجال، ويمكن فحصها بالترتيب من السهل إلى الصعب.
2) ما هي سرعة الدوران التي تمنع انتقال المواد الخشنة في المصنف الهوائي؟
لا توجد قيمة ثابتة. بالنسبة للتصنيف الدقيق لجرافيت القطب السالب، تتراوح سرعة طرف عجلة التصنيف في الغالب بين 40 و90 مترًا في الثانية، وتُعتبر ورقة العملية مع إعادة فحص الحجم المرجع النهائي.
3) متى يجب استبدال عجلة التصنيف؟
عندما يتآكل الفارق القطري إلى حوالي 1.5 ضعف خط الأساس المصنعي، أو عندما يبدأ توزيع حجم الجسيمات في التحول بشكل واضح إلى الأعلى، يجب جدولة الاستبدال.
4) هل جودة التصنيف هي الحد الأدنى لضمان اتساق البطارية؟
لا تُعدّ مشكلة تراكم المواد الخشنة معقدة. بمجرد معالجة الجوانب الستة المتعلقة بالسرعة، وتدفق الهواء، والتغذية، والتآكل، والتشتت، والمواد الخام، يتم حل معظم الحالات في نفس اليوم. أما في الحالات المتكررة التي لا يمكن حلها بالفحوصات الروتينية، فيُرجى إرسال بيانات الحجم ومعايير الحقل لإجراء التشخيص عن بُعد. للحصول على معلومات حول اختيار المصنفات الهوائية، وحلقات منع التسرب، وقطع غيار عجلات المصنفات، يُرجى التواصل معنا مباشرةً.
مسحوق ملحمي
في مسحوق ملحمينقدم مجموعة واسعة من نماذج المعدات ونُصمم حلولاً مُخصصة لتلبية احتياجاتكم الخاصة. يتمتع فريقنا بخبرة تزيد عن 20 عامًا في معالجة مختلف أنواع المساحيق. تتخصص شركة إبيك باودر في تكنولوجيا معالجة المساحيق الدقيقة لقطاعات التعدين، والصناعات الكيميائية، والصناعات الغذائية، والصناعات الدوائية، وغيرها.
اتصل بنا اليوم للحصول على استشارة مجانية وحل مصمم خصيصًا لك!
شكرًا لقراءتكم. آمل أن يكون مقالي مفيدًا. يُرجى ترك تعليق أدناه. يمكنكم أيضًا التواصل مع ممثل خدمة عملاء EPIC Powder عبر الإنترنت. زيلدا "لأي استفسارات أخرى."
— إميلي تشين, مهندس