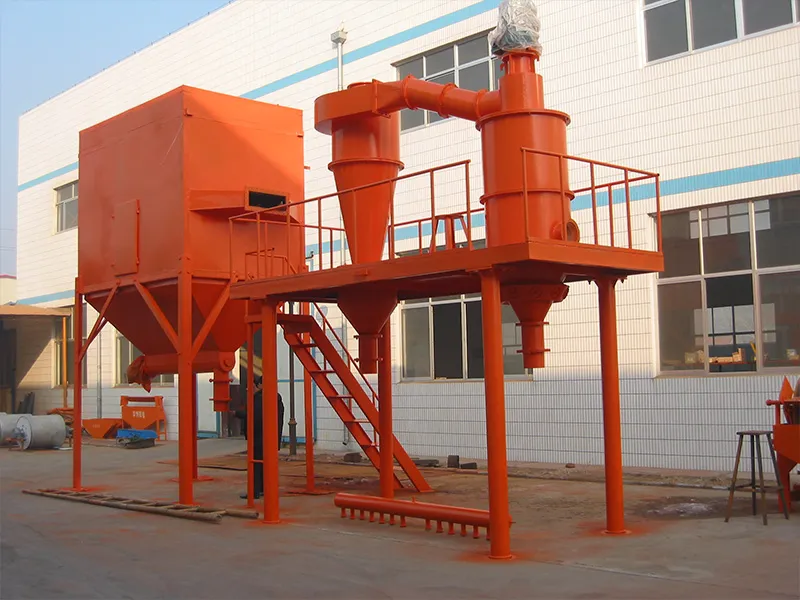
Apabila zarah kasar bercampur dengan pecahan halus selepas mengklasifikasikan grafit elektrod negatif, industri menggelarnya sebagai "pengaliran kasar". Ini merupakan isu biasa pada pengelas udara dan pengelas turbo di lapangan, namun ia secara langsung menjejaskan konsistensi kelompok bahan anod litium-ion. Artikel ini ditujukan kepada dua khalayak: jurutera proses loji yang memerlukan laluan penyelesaian masalah langkah demi langkah dan pasukan perolehan yang ingin mengelakkan pembelian peralatan yang terdedah kepada pengaliran kasar pada talian grafit.
1. Simptom dan akibat daripada pengaliran kasar
Cara paling langsung untuk mengesahkan pengaliran kasar adalah dengan memeriksa taburan saiz zarah. Dalam grafit elektrod negatif yang dikelaskan dengan betul, D50 sepatutnya kekal stabil dalam lingkungan kira-kira 10 hingga 25 μm, dan nilai D90 dan D100 sepatutnya kekal terkawal. Jika D100 beralih dengan jelas ke atas, atau jika zarah kasar dan bintik-bintik terang terus muncul dalam serbuk siap, zarah kasar akan tergelincir melepasi roda pengelasan. Sebaik sahaja pengaliran berlaku, salutan sering menunjukkan calar dan pemadatan elektrod yang tidak sekata, diikuti dengan rintangan dalaman dan turun naik kapasiti yang lebih tinggi. Ambil beberapa sampel dan ukur taburan saiz; jika D100 tidak menentu, masalahnya biasanya terletak pada keadaan peralatan atau parameter proses dan bukannya bahan mentah.
2. Enam punca biasa pengaliran kasar
Berdasarkan kekerapan mereka muncul di lapangan, terdapat enam punca utama. Apabila sesuatu punca dikaitkan dengan pemilihan peralatan, pertimbangan pembelian akan dicatatkan bersama.
Punca pertama, kelajuan pemutar pengelas terlalu rendah. Roda pengelas bergantung pada daya emparan untuk melemparkan zarah kasar kembali ke zon pengelasan. Apabila kelajuan terlalu rendah, titik potong menjadi lebih besar dan zarah kasar mengalirkan aliran udara ke saluran keluar halus. Semasa membeli, periksa kelajuan hujung maksimum roda pengelas dan julat pelarasan frekuensi, dan berikan ruang kepala yang mencukupi.
Punca kedua, isipadu udara sistem terlalu tinggi. Aliran udara yang lebih tinggi meningkatkan kapasiti bawaan, menarik keluar zarah besar yang sepatutnya jatuh kembali ke zon pengelasan. Sebarang keadaan operasi di mana aliran udara telah dinaikkan datang dengan risiko bawaan yang lebih tinggi.
Punca ketiga, beban lampau kadar suapan. Terlalu banyak suapan meningkatkan nisbah pepejal kepada gas dalam zon pengelasan, zarah mengganggu antara satu sama lain, dan zarah kasar tergelincir melalui roda pengelasan. Kestabilan sistem suapan menentukan kekerapan masalah ini berulang.
Punca keempat, haus roda pengelas dan pengedap. Selepas servis yang lama, jurang antara bilah dan cincin pengedap akan melebar, membiarkan zarah kasar bocor masuk. Ini adalah punca yang paling tersembunyi dan mudah dikelirukan dengan masalah kelajuan atau aliran udara. Semasa membeli, beri perhatian khusus kepada rawatan haus roda pengelas dan kaedah pengedap.
Punca kelima, penyebaran bahan yang lemah. Grafit adalah ringan dan cenderung untuk menggumpal. Jika muncung penyebaran tersumbat atau udara sekunder terputus, aglomerat akan melalui roda pengelasan seolah-olah ia adalah zarah halus.
Punca keenam, bahan mentah terlalu kasar atau tidak konsisten. Jika penghancuran huluan tidak dikawal dan suapan melebihi had reka bentuk pengelas, pelarasan hiliran sentiasa menjadi satu perjuangan. Sahkan julat saiz suapan sebelum membeli untuk mengelakkan pemilihan mesin yang salah.
3. Enam langkah penyelesaian masalah, dari mudah kepada sukar
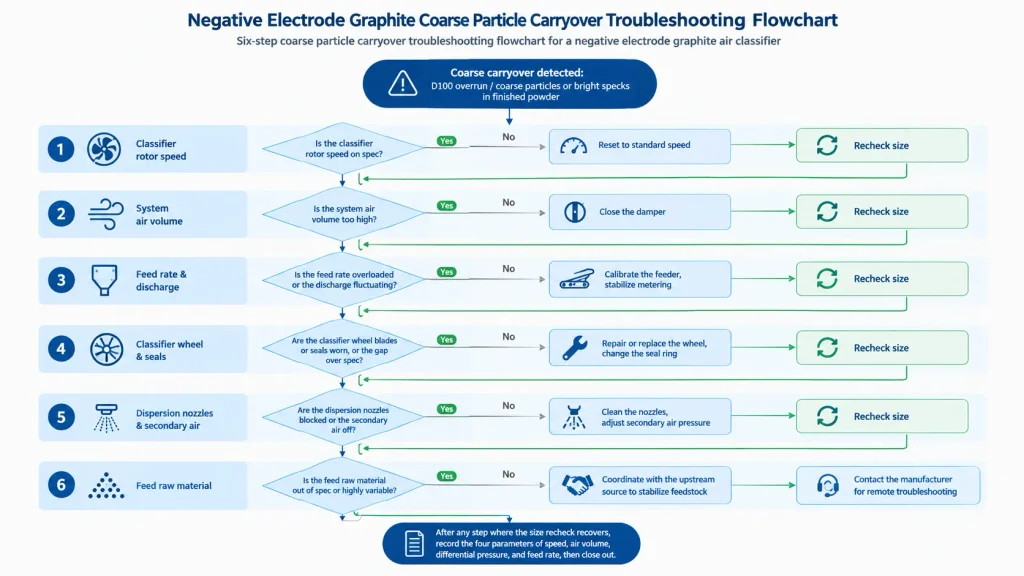
Mulakan dengan kelajuan rotor. Bandingkan dengan helaian proses dan sahkan kelajuan sebenar sepadan dengan nilai yang ditetapkan, menolak kerosakan inverter dan gelinciran tali sawat. Apabila saiz potongan besar, tetapkan semula kepada kelajuan standard terlebih dahulu dan periksa semula.
Kemudian periksa aliran udara dan tekanan pembezaan. Lihat bukaan peredam kipas utama dan tekanan pembezaan sistem, dan bandingkan dengan pengeluaran biasa terakhir. Jika aliran udara tinggi, tutup peredam dan perhatikan sama ada D100 kembali turun. Sebagai rujukan, untuk pengelasan halus grafit elektrod negatif, kelajuan hujung roda pengelas biasanya berada dalam julat 40 hingga 90 m/s; helaian proses adalah autoriti muktamad.
Seterusnya, sahkan kadar suapan. Periksa sama ada pengumpan telah dikalibrasi dan pelepasan adalah sekata. Pengaliran sekejap-sekejap sering dikaitkan dengan turun naik dalam pemeteran.
Kemudian periksa roda pengelas dan pengedap. Selepas dimatikan, periksa kehausan bilah dan sama ada jurang jejari antara roda dan perumah melebihi spesifikasi. Gunakan garis dasar kilang sebagai rujukan; apabila kehausan mencapai kira-kira 1.5 kali ganda nilai garis dasar, jadualkan pembaikan atau penggantian, dan tukar sebarang cincin pengedap yang cacat atau tertanggal.
Kemudian periksa sistem penyebaran. Bersihkan muncung penyebaran, pastikan tekanan udara sekunder berada dalam julat reka bentuk dan periksa penutup pengedap dan pengumpulan bahan dalam paip.
Akhir sekali, sahkan bahan mentah. Ambil sampel makanan untuk analisis saiz. Jika makanan itu sendiri di luar spesifikasi, selaraskan dengan sumber huluan untuk menstabilkan bahan makanan sebelum melaraskan pengelasan.
4. Helaian rekod adalah asas penyelesaian masalah
Matlamat akhirnya bukanlah membaikinya sekali sahaja, tetapi memastikan ia stabil. Catatkan empat parameter di bawah setiap kali anomali berlaku. Lama-kelamaan log mendedahkan trend haus dan degradasi pada roda pengelas, supaya anda boleh menukar bahagian sebelum ia menjejaskan produk.
| Parameter | Julat normal (rujukan) | Larian ini | Nota |
| Kelajuan pemutar | setiap helaian proses | ||
| Isipadu udara sistem | garis dasar daripada kelompok biasa | ||
| Tekanan pembezaan sistem | garis dasar daripada kelompok biasa | ||
| Kadar suapan | kapasiti nominal sebagai had atas |
5. Tiga perkara yang perlu diberi perhatian semasa memilih peralatan
Bagi pembeli, jangan bandingkan pengelas udara dengan harga sahaja. Tumpukan pada tiga perkara. Pertama, kaedah pengedap dan rawatan haus roda pengelas, yang menentukan kekerapan pengalihan berlaku dalam jangka masa panjang. Kedua, kestabilan sistem suapan dan penyebaran, memandangkan turun naik suapan merupakan pembunuh senyap kualiti serbuk halus. Ketiga, tindak balas selepas jualan pengeluar, sama ada mereka boleh membimbing penyelesaian masalah jarak jauh dan membekalkan cincin pengedap dan alat ganti roda pengelas dengan cepat, yang jauh lebih bernilai daripada perbezaan harga yang kecil.
6. Soalan lazim
1) Apakah tiga punca paling biasa berlakunya pengaliran kasar dalam pengelasan grafit?
Kelajuan rotor yang rendah, isipadu udara yang tinggi dan haus roda atau pengelas adalah tiga yang paling kerap berlaku di lapangan, dan ia boleh diperiksa mengikut urutan dari mudah hingga keras.
2) Apakah kelajuan rotor yang menghalang pengaliran kasar pada pengelas udara?
Tiada nilai tetap. Bagi pengelasan halus grafit elektrod negatif, kelajuan hujung roda pengelas kebanyakannya dalam julat 40 hingga 90 m/s, dan helaian proses bersama-sama dengan semakan semula saiz adalah rujukan terakhir.
3)Bilakah roda pengelas perlu diganti?
Apabila jurang jejari haus kepada kira-kira 1.5 kali ganda garis dasar kilang, atau apabila taburan saiz zarah mula beralih dengan jelas ke atas, penggantian harus dijadualkan.
4)Adakah kualiti pengelasan merupakan faktor penentu konsistensi bateri?
Pembawa kasar bukanlah masalah yang sukar. Sebaik sahaja anda menyelesaikan enam bidang iaitu kelajuan, aliran udara, suapan, haus, penyebaran dan bahan mentah, kebanyakan kes diselesaikan pada hari yang sama. Bagi kes berulang yang menentang pemeriksaan rutin, sila hantar data saiz dan parameter medan untuk penyelesaian masalah jarak jauh. Untuk pemilihan pengelas udara, cincin pengedap dan alat ganti roda pengelas, hubungi kami secara langsung.
Bedak Epik
Pada Bedak Epik, kami menawarkan pelbagai model peralatan dan penyelesaian khusus untuk memenuhi keperluan khusus anda. Pasukan kami mempunyai lebih daripada 20 tahun pengalaman dalam pelbagai pemprosesan serbuk. Epic Powder mengkhusus dalam teknologi pemprosesan serbuk halus untuk industri mineral, industri kimia, industri makanan dan industri farmaseutikal, dsb.
Hubungi kami hari ini untuk rundingan percuma dan penyelesaian tersuai!
"Terima kasih kerana membaca. Saya harap artikel saya membantu. Sila tinggalkan komen di bawah. Anda juga boleh menghubungi wakil pelanggan dalam talian EPIC Powder Zelda untuk sebarang pertanyaan lanjut.”
— Emily Chen, Jurutera