Frisch gemahlenes Pulver bleibt selten in Form einzelner Partikel bestehen. Die Feinanteile weisen frische Oberflächen und elektrostatische Ladungen auf und verklumpen sofort nach dem Ausscheiden aus der Mühle. Ein Windsichter erkennt dann ein grobes Partikel, wo sich eigentlich ein feines befindet. Die Folge sind zwei bekannte Symptome: ein D100-Aufschlag und eine sinkende Ausbeute treten gleichzeitig auf. Dieser Artikel erklärt die Ursachen der Partikelagglomeration in einem Trockenkreislauf. Anschließend wird gezeigt, wie die Verklumpungen die Trennwirkung beeinträchtigen und welche Hebel die Trennung wiederherstellen. Das Funktionsprinzip der Trennung wird in unserem Leitfaden beschrieben. Funktionsprinzip und Anwendungen von Luftklassierern.
Warum Bußgelder zusammenhalten
Drei Kräfte halten ein Partikelaggregat zusammen. Die Van-der-Waals-Kräfte wirken auf jede trockene Oberfläche und verstärken sich mit zunehmender Partikelgröße. Der Grund dafür ist geometrischer Natur: Die Oberfläche vergrößert sich, während die Masse abnimmt. Auch beim Bruch werden die Oberflächen geladen, und entgegengesetzt geladene Partikel ziehen sich an. Feuchtigkeit wirkt als dritte Kraft. Ein dünner Flüssigkeitsfilm verbindet zwei Partikel wie Klebstoff. Materialien unterscheiden sich darin, wie stark sie auf diese Kräfte reagieren. Graphit, Metalloxide und lamellare Mineralien weisen eine hohe Oberflächenaktivität auf. In Anlagen, die diese Materialien vermahlen, bilden sich zwischen Mühle und Klassierer Partikelaggregate. Je feiner das Ziel, desto stärker der Halt, denn ein feinerer Schnitt bedeutet mehr Oberfläche und weniger Masse pro Korn.
Wie ein Cluster den Trennpunkt überwindet
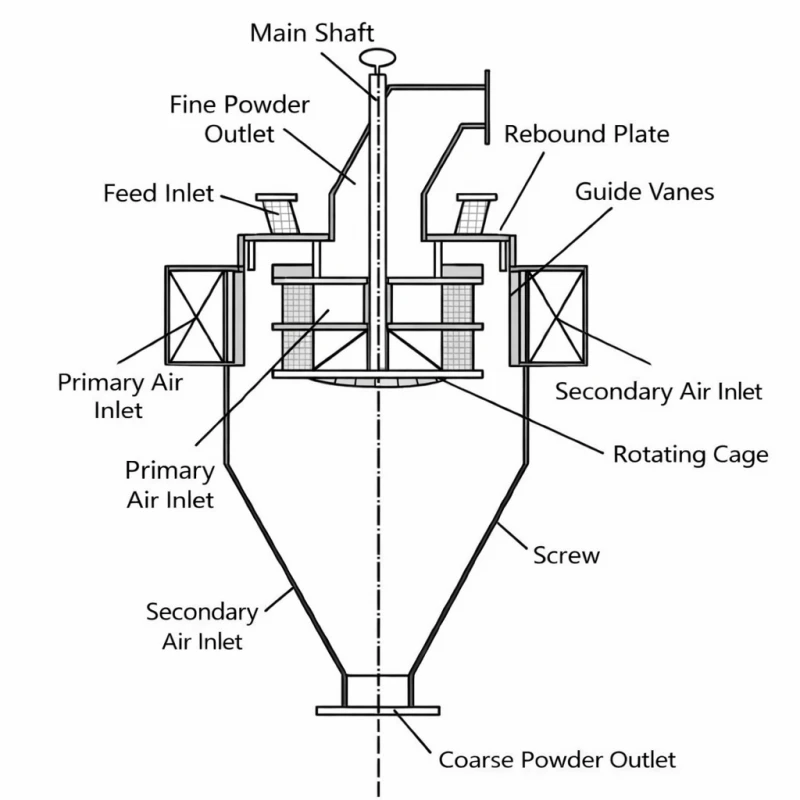
Ein Turborad sortiert das Mahlgut nach seiner aerodynamischen Größe. Drei 2 µm große Körner werden wie ein einzelnes 6 µm großes Korn behandelt. Daher wird es vom Rad mit der tatsächlichen Grobfraktion zurückgeführt. Die Ansammlung zerfällt im Kreislauf und formiert sich neu, wodurch die Rücklauflast steigt. Die D100-Messwerte weichen vom Zielwert ab, obwohl die Mühle feiner mahlt. Meistens wird zuerst das Rad beschuldigt, und die Schuld wird in der Regel der falschen Variable zugeschrieben. Unser Leitfaden zur Fehlerbehebung grober Übertrag im Graphit der negativen Elektrode führt Sie Schritt für Schritt durch diesen Diagnoseprozess. Das Rad selbst wird ausführlich in unserem Artikel beschrieben. Leitfaden zu KlassierrädernDiese Anleitung trennt, welche Radgeschwindigkeiten gesteuert werden und welche nicht.
Die Symptome einer laufenden Pflanze
Die Agglomeration macht sich durch drei miteinander verbundene Symptome bemerkbar. Die Ausbeute sinkt, da die Agglomerate mit dem Grobgutstrom austreten. Das Feinprodukt fällt dann im Vergleich zu seinen Spezifikationen mager aus. Ein Teil des eigentlichen Feinguts verlässt den Kreislauf nicht, und genau darin liegt der Mangel. Der Energieaufwand pro Tonne steigt, da die Mühle dieselben Partikel immer wieder vermahlt. Die reflexartige Korrektur besteht in einer höheren Radgeschwindigkeit, und diese Reflexreaktion verschärft den Verlust oft noch. Unser Artikel über Rotorgeschwindigkeit und Grobpartikeltrennung Der Mechanismus wird dadurch erklärt. Ein aggressiver Schnitt erhöht die Rezirkulation, und die Trennlinie verschwimmt weiter. Bediener, die den D100-Wert allein über die Raddrehzahl anstreben, konzentrieren sich letztendlich auf die Ertragssteigerung.
Hebel, die die Cluster aufbrechen
Die Gegenmaßnahmen ergeben sich aus den drei Kräften, und die Tabelle listet sie mit dem jeweiligen Symptom auf, auf das sie jeweils reagieren.
| Ursache | Symptom | Gegenmaßnahme |
|---|---|---|
| Feuchtigkeitsfilm | An der Zuführungsstelle bilden sich Cluster. | Zuleitung trocknen, Heißgas im Kreislauf leiten |
| Hoher Anteil an Feinstoffen im Futter | Anstieg der Umwälzlast | Gröbere vorgelagerte Mühleneinstellung, gestaffelte Klassifizierung |
| Schlechte Dispersion beim Eintritt | D100 Auflauf mit sauberem Walzprodukt | Streuscheibe, Sekundärluft am Zufuhrpunkt |
| zu hohe Radgeschwindigkeit | Renditeeinbruch bei unveränderter Zinssenkung | Mäßige Raddrehzahl bei größerem Luftvolumen |
Feuchtigkeit ist der günstigste und wichtigste Hebel. Trockenes Aufgabematerial verhindert die Bildung von Flüssigkeitsbrücken. Die Dispersion erledigt den Rest. Der Aufgabepunkt verdient ebenso viel Aufmerksamkeit wie das Sieb. Ein Klumpen, der den Aufgabeschacht passiert, gelangt als falsches Grobkorn zum Sieb. Die Stufenklassierung ist der zweite Hebel. Ein erster Durchgang mit einer gröberen Trennstufe entfernt die echten Grobpartikel. Ein zweiter Durchgang verarbeitet dann die Feinanteile mit einer geringeren Belastung. Dispersion, Feuchtigkeit und Last gehören in eine Ebene, weil die drei Kräfte auf unterschiedliche Hebel wirken.
Wo ein Gerichtsverfahren entscheidet
Auch die Lagerung verdient Beachtung. Frisches, ultrafeines Pulver verklumpt in Silos und Säcken weiter. Ein Produkt, das den Klassierer sauber verlassen hat, kann beim Kunden dennoch grobkörnig ankommen. Anlagen, die umgehend verpacken, vermeiden diesen Rückweg. Anlagen, die lagern, laufen erneut Gefahr, und die Feuchtigkeit im Lager verstärkt dieses Risiko.
Die Agglomerationsfestigkeit ist eine Materialeigenschaft, die sich durch keine Tabelle vorhersagen lässt. Ein nützlicher Versuch zerstäubt das Aufgabematerial, testet zwei Radgeschwindigkeiten und misst den Grobstrom unter erzwungener Zerstäubung. Der Vergleich trennt echte Grobpartikel von Klumpen. Die Ausbeutewerte beschreiben dann die reale Maschine. Leitfaden zur Auswahl von Luftklassierern listet die Dimensionen auf, die ein System vom anderen unterscheiden. Das Agglomerationsverhalten steht bei kohäsiven Pulvern ganz oben auf dieser Liste. Ein Angebot ohne diese Angabe ist lediglich eine Schätzung mit einer Spezifikation.
Häufig gestellte Fragen
Lässt sich das Problem durch feineres Mahlen beheben?
Feineres Mahlen vergrößert die Oberfläche. Dadurch bilden sich bei gleichem Feuchtigkeitsgehalt leichter Klumpen. Die Mühle ist der falsche Hebel zur Lösung eines Klassierungsproblems. Dispersion und Feuchtigkeitskontrolle bekämpfen die Ursache. Die Schleifscheibeneinstellung hält dann den vom Material zugelassenen Schnittweg fest.
Kann Feuchtigkeit allein zu grobem Ablagerungsmaterial führen?
Ein dünner Flüssigkeitsfilm verbindet die Partikel beim Kontakt. Bei hygroskopischen Pulvern können bereits wenige Prozentpunkte Feuchtigkeit dieses Gleichgewicht entscheidend beeinflussen. Aus diesem Grund ist das Trocknen des Futters der erste und kostengünstigste Schritt. Pflanzen, die Rückstände allein durch Wärmebehandlung binden, beweisen dies jedes Jahr aufs Neue.
Wie kann man ein Cluster von einem echten groben Partikel unterscheiden?
Die Grobpartikelfraktion wird zweimal gemessen, einmal im trockenen Zustand und einmal unter forcierter Dispersion. Partikelklumpen zerfallen unter Dispersion und verschwinden aus der Verteilung. Die eigentlichen Partikel behalten ihre Größe. Die Differenz zwischen den beiden Kurven entspricht dem Agglomerationsanteil. Dieser wird im Versuch als Zahl angegeben.
Episches Pulver
Epic Powder entwickelt Mahl- und Klassiersysteme für Mineralien, Chemikalien, Lebensmittel und Pharmazeutika. Mit über 20 Jahren Erfahrung in der Pulververarbeitung finden wir die passende Mühle für Ihre gewünschte Partikelgröße und Kapazität. Teilen Sie uns Ihre Materialanforderungen mit, und wir empfehlen Ihnen eine erprobte Lösung.
Vielen Dank fürs Lesen. Ich hoffe, mein Artikel war hilfreich. Hinterlassen Sie gerne einen Kommentar. Sie können sich auch an den Online-Kundendienst von EPIC Powder wenden. Molly „Für weitere Fragen.“
— Verfasst von Emily Chen