La polvere appena macinata raramente rimane come particelle singole. Le particelle fini presentano superfici fresche e cariche elettrostatiche e si aggrappano in agglomerati nel momento in cui vengono rilasciate dal mulino. Un classificatore ad aria rileva quindi una particella grossolana dove in realtà ce n'è una fine. Il risultato è una coppia di sintomi familiari, perché un sovraccarico D100 e una resa in calo si verificano contemporaneamente. Questo articolo spiega perché si forma l'agglomerazione delle particelle in un circuito a secco. Mostra quindi come gli agglomerati vanificano il punto di taglio e quali leve ripristinano la separazione. Il principio di funzionamento alla base della separazione è descritto nella nostra guida a Principio di funzionamento e applicazioni del classificatore d'aria.
Perché le multe tendono a rimanere unite
Tre forze tengono insieme un agglomerato. L'attrazione di Van der Waals agisce su ogni superficie asciutta e il suo effetto aumenta man mano che le particelle si contraggono. La ragione è geometrica: la superficie aumenta mentre la massa diminuisce. La frattura, inoltre, lascia nuove superfici cariche e i grani con carica opposta si attraggono. L'umidità aggiunge la terza forza. Un sottile strato liquido collega due particelle come fa la colla. I materiali differiscono per la loro resistenza. Grafite, ossidi metallici e minerali lamellari presentano un'elevata attività superficiale. Gli impianti che li macinano osservano la formazione di agglomerati tra il mulino e il classificatore. Quanto più fine è il bersaglio, tanto più forte è la presa, perché un taglio più fine significa maggiore superficie e minore massa per grano.
Come un cluster supera il punto di taglio
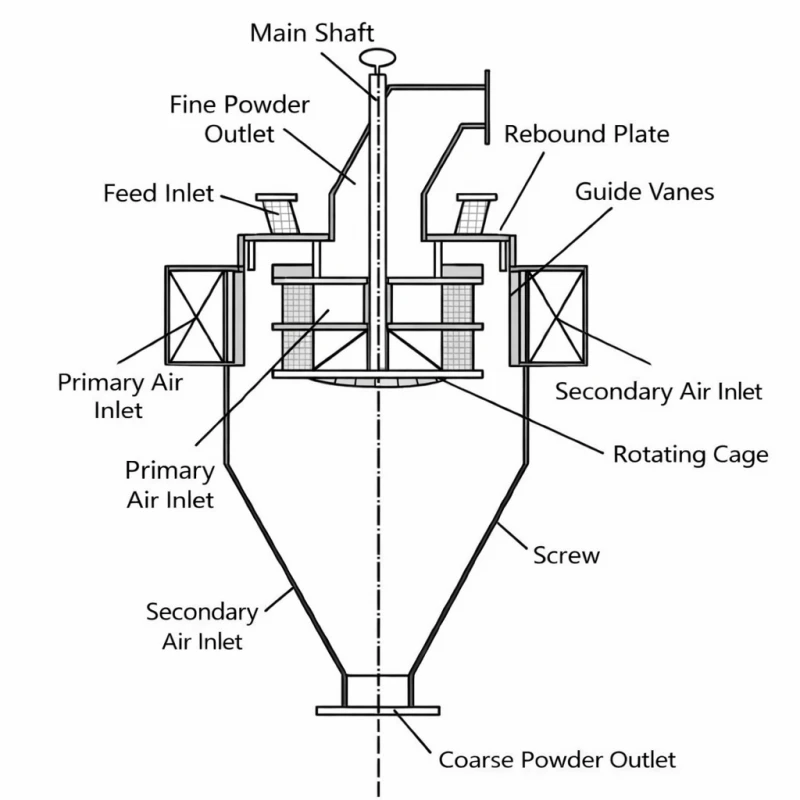
Una turbina separa il materiale in base alle dimensioni aerodinamiche di ciò che la raggiunge. Un agglomerato di tre grani da 2 µm si comporta come un singolo grano da 6 µm. La turbina, quindi, lo restituisce con la vera frazione grossolana. L'agglomerato si rompe all'interno del circuito e si riforma, e il carico di ricircolo aumenta. Le letture D100 si discostano dal valore target anche se il mulino macina più finemente. Solitamente la colpa viene attribuita per prima alla ruota, ma di solito la responsabilità ricade sulla variabile sbagliata. La nostra guida alla risoluzione dei problemi per trascinamento grossolano nella grafite dell'elettrodo negativo analizza la diagnosi passo dopo passo. La ruota stessa è descritta in dettaglio nel nostro guida alle ruote di classificazioneQuella guida distingue tra ciò che è controllato dalla velocità della ruota e ciò che non è in grado di raggiungere.
I sintomi in una pianta in crescita
L'agglomerazione si manifesta attraverso tre sintomi interconnessi. La resa diminuisce perché gli agglomerati vengono espulsi con il flusso di materiale più grosso. Il prodotto fine risulta quindi meno omogeneo rispetto alle proprie specifiche. Una parte del materiale effettivamente fine non esce mai dal circuito, e questa è la causa della perdita. Il consumo energetico per tonnellata aumenta perché il mulino macina ripetutamente le stesse particelle. La reazione istintiva è quella di aumentare la velocità delle ruote, ma spesso questo riflesso peggiora ulteriormente la perdita di controllo. Il nostro articolo su velocità del rotore e separazione delle particelle grossolane spiega il meccanismo. Un taglio aggressivo aumenta il ricircolo e la separazione si fa più sfumata. Gli operatori che inseguono il D100 solo con la velocità delle ruote finiscono per inseguire la resa in seguito.
Leve che spezzano gli ammassi
Le contromisure derivano dalle tre forze, e la tabella le elenca indicando il sintomo a cui ciascuna risponde.
| Causa | Sintomo | Contromisura |
|---|---|---|
| Alimentazione del film di umidità | Nel punto di alimentazione si formano degli agglomerati. | Asciugare il materiale di alimentazione, far scorrere gas caldo nel circuito |
| Elevata quota di multe nel mangime | Il carico di ricircolo aumenta | Impostazione del mulino a monte più grossolano, classificazione a stadi |
| Scarsa dispersione all'ingresso | Sovrapproduzione D100 con prodotto di laminazione pulito | Disco di diffusione, aria secondaria nel punto di alimentazione |
| Velocità della ruota eccessivamente elevata | Crollo dei rendimenti a taglio invariato | Velocità delle ruote moderata con volume d'aria maggiore |
L'umidità è la leva più economica e agisce per prima. Un materiale che arriva asciutto elimina i ponti liquidi prima che si formino. La dispersione fa il resto. Il punto di alimentazione merita la stessa attenzione della ruota. Un agglomerato che sopravvive alla tramoggia di alimentazione raggiunge la ruota come una falsa granella grossolana. La classificazione a stadi fornisce la seconda leva. Un primo passaggio con una granulometria più grossolana rimuove le vere particelle grossolane. Un secondo passaggio gestisce poi le particelle più fini contro un carico più leggero. Dispersione, umidità e carico appartengono allo stesso piano, perché le tre forze rispondono a leve diverse.
Dove un processo decide
Anche lo stoccaggio merita attenzione. La polvere ultrafine fresca tende ad agglomerarsi ulteriormente nei silos e nei sacchi. Un prodotto che ha lasciato il sistema di classificazione pulito può comunque arrivare al cliente con una consistenza grossolana. Gli impianti che confezionano tempestivamente evitano questo problema. Gli impianti che immagazzinano corrono nuovamente il rischio, e l'umidità presente durante lo stoccaggio lo aggrava.
La resistenza all'agglomerazione è una proprietà del materiale e nessuna tabella è in grado di prevederla. Una prova utile disperde il materiale in ingresso, esegue due velocità della ruota e misura il flusso grossolano in condizioni di dispersione forzata. Il confronto separa le vere particelle grossolane dagli agglomerati. I valori di resa descrivono quindi la macchina reale. Guida alla selezione dei classificatori d'aria Questo elenco elenca le dimensioni che distinguono un sistema dall'altro. Il comportamento di agglomerazione si colloca in cima a questa lista per le polveri coesive. Un preventivo redatto senza questo dato è una supposizione mascherata da specifica.
Domande frequenti
Una macinazione più fine risolve il problema dell'agglomerazione?
Una macinazione più fine aumenta la superficie di contatto. Di conseguenza, si formano più facilmente degli aggregati a parità di umidità. Il mulino non è lo strumento adatto per risolvere un problema di classificazione. La dispersione e il controllo dell'umidità agiscono sulla causa principale. L'impostazione della mola mantiene quindi il taglio consentito dal materiale.
L'umidità da sola può causare il trascinamento di particelle grossolane?
Un sottile strato liquido unisce le particelle al contatto. Nelle polveri igroscopiche, anche pochi punti percentuali di umidità possono alterare questo equilibrio. Per questo motivo, l'essiccazione del mangime è il primo e più economico passaggio. Gli impianti che hanno risolto il problema del residuo carbonioso con il solo calore lo dimostrano ogni stagione.
Come si distingue un agglomerato da una singola particella di grandi dimensioni?
Misurare il flusso grossolano due volte, una volta a secco e una volta sotto dispersione forzata. Gli agglomerati si disgregano sotto dispersione e scompaiono dalla distribuzione. I grani veri mantengono le loro dimensioni. La differenza tra le due curve rappresenta la percentuale di agglomerazione. La prova la riporta come un numero.
Polvere epica
Epic Powder progetta sistemi di macinazione e classificazione per minerali, prodotti chimici, alimenti e prodotti farmaceutici. Con oltre 20 anni di esperienza nella lavorazione delle polveri, siamo in grado di individuare il mulino più adatto alla granulometria desiderata e alla capacità produttiva richiesta. Descriveteci il vostro materiale e vi consiglieremo una soluzione collaudata.
Grazie per aver letto. Spero che il mio articolo ti sia utile. Lascia un commento qui sotto. Puoi anche contattare il rappresentante clienti online di EPIC Powder. Molly per ulteriori informazioni."
— Scritto da Emily Chen