Warum Calciumoxid teurer ist als erwartet
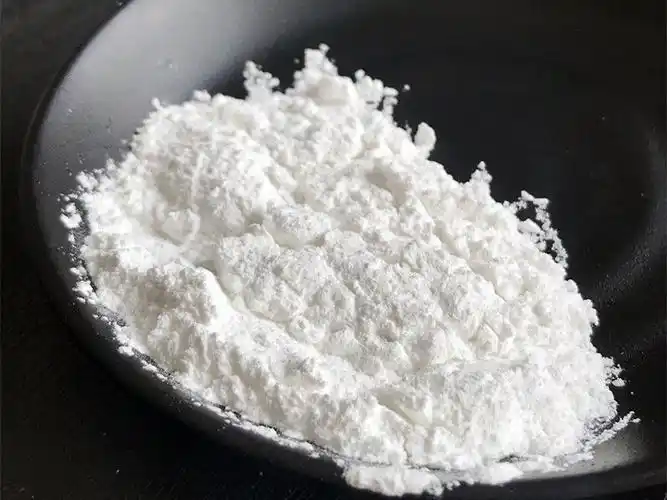
Calciumoxid ist abrasiv, hygroskopisch und reaktiv. Diese drei Eigenschaften sind entscheidend, da sie die Herausforderungen des Klassierers definieren. Bei einem Zielwert von D97 = 8 μm muss die Maschine einen kleinen Feinanteil von einem deutlich größeren Grobanteil trennen. Der Energieaufwand summiert sich schnell. Die Kosten für das Budget zeigen sich üblicherweise an zwei Stellen: Stromkosten für Ventilator, Klassiererrotor, Staubabscheider und Druckluft sowie Arbeitskosten für Probenahme, Dämpfereinstellungen, Reinigungszyklen und die Nachbearbeitung von Chargen, die nicht den Spezifikationen entsprechen. Beide Kostenfaktoren können die Gewinnspanne erheblich schmälern, wenn sie nicht kontrolliert werden.
Die versteckten Schwachstellen älterer Klassifizierungssysteme
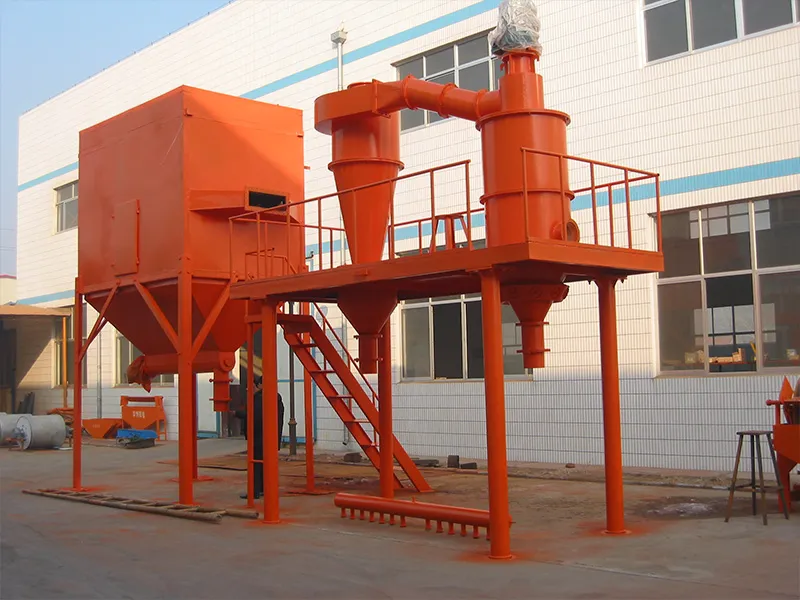
Viele Anlagen betreiben immer noch Zyklon-, Schlauchfilter- oder Klassiererkonstruktionen, die vor zwanzig Jahren üblich waren. Diese verursachen jedoch Betriebskosten, die nicht immer im Investitionsangebot enthalten sind.
Der erste Abfluss ist der Druckabfall. Ältere Separatoren benötigen in der Regel längere Kanäle und einen höheren Lüfterdruck, um die erforderliche Luftmenge zu fördern. Jedes zusätzliche Kilopascal entspricht direkt Kilowattstunden. Ich habe neben Klassiererlüftern gestanden, die zu den größten Motorlasten im gesamten Werk gehörten. Der zweite Abfluss ist ein Schnittpunkt-Drift. Ohne präzise Steuerung von Rotordrehzahl und Luftstrom schwankt die Korngröße des Produkts um über und unter 8 μm. Material, das nicht den Spezifikationen entspricht, wird zurück in die Mühle gegeben und muss erneut vermahlen werden. Dadurch gehen Energie und Kapazität doppelt verloren. Der dritte Belastungsfaktor ist die Arbeitskraft. Im kontinuierlichen Betrieb muss in jeder Schicht jemand Proben entnehmen, das Ergebnis ablesen und Dämpfer oder Lüfterdrehzahl anpassen. Dadurch ist ein Bediener an den Klassierer gebunden. Ein weiterer Faktor ist die Ablagerung von Kalziumoxid. Dieses setzt sich an den Innenflächen ab. Mehr Ablagerungen bedeuten häufigere Reinigungsstopps, mehr Verschleißteile und weniger Produktionszeit.
Was ändert sich mit einem HTS-Luftklassierer?

HTS-Klassifikatoren Sie basieren auf den physikalischen Prinzipien der Feinpartikeltrennung und nicht auf der Kostensenkung alter Konstruktionen. In der Praxis beobachte ich drei Veränderungen bei Calciumoxid-Anlagen.
Erstens muss der Ventilator weniger arbeiten. Rotor und Leitschaufeln bilden eine kompakte Klassierzone mit kürzeren internen Strömungswegen und optimierter Schaufelgeometrie. Dadurch sinkt der Druckunterschied am Ventilator. Bei den meisten Anwendungen mit Kalziumoxid ist dies allein schon die größte Energieeinsparung.
Zweitens bleibt die Trenngrenze konstant. Variable Rotordrehzahl und geregelter Luftstrom sorgen für eine Trennung nahe 8 μm. Dadurch wird weniger Material außerhalb der Spezifikation recycelt, sodass die vorgelagerte Mühle und der Sichter pro fertiger Tonne weniger arbeiten müssen.
Drittens tritt der Bediener zurück. Sobald der Sollwert eingestellt ist, hält die Maschine ihn. Der Bediener wechselt von der ständigen Justierung zur Überwachung. Diese Arbeitskräfte können nun in anderen Bereichen des Werks eingesetzt werden.
Ein praktisches ROI-Beispiel
Wichtig: Diese Zahlen dienen lediglich als Beispiel. Ersetzen Sie sie durch Ihre tatsächlichen Durchsatzwerte, Stromtarife, Lohnkosten und gemessenen oder angebotenen Leistungswerte, bevor Sie sie für eine Entscheidung verwenden.
Eine Calciumoxid-Anlage produziert 2 Tonnen pro Stunde, läuft 6.000 Stunden pro Jahr und strebt einen D97-Wert von 8 µm an. Vor der Hochtemperatur-Streuung (HTS) beträgt der spezifische Energieverbrauch 85 kWh pro Tonne, und der Klassierer benötigt zwei Bediener pro Schicht. Nach der HTS sinkt der spezifische Energieverbrauch auf 62 kWh pro Tonne, und ein Bediener pro Schicht genügt.
Annahmen
| Parameter | Wert |
| Jahresproduktion | 12.000 t |
| Strompreis | $0,10 / kWh |
| Betreiberkosten | $8 / Stunde |
| Leistung vor HTS | 85 kWh / t |
| Stromversorgung mit HTS | 62 kWh / t |
| Betreiber vor HTS | 2 pro Schicht |
| Betreiber mit HTS | 1 pro Schicht |
Stromeinsparungen
(85 – 62) kWh/t × 12.000 t × $0,10/kWh = $27.600 / Jahr
Arbeitsersparnis
1 Bediener × 8 Std./Schicht × 3 Schichten × 330 Tage × $8/h = $63.360 / Jahr
Geschätzte jährliche Gesamteinsparungen
| Kostenlinie | Jährliche Einsparungen |
| Strom | $27,600 |
| Arbeit | $63,360 |
| Gesamt | $90,960 |
Bei Kosten von $180.000 für die HTS-Anlage und deren Installation beträgt die Amortisationszeit allein für Strom und Arbeitskosten etwa 24 Monate. Durch höhere Erträge, weniger Nachbearbeitung und geringeren Wartungsaufwand verkürzt sich diese Zeitspanne weiter.
Wie Sie die Zahlen selbst berechnen
Verwenden Sie mein Beispiel nicht für Ihre Geschäftsberechnung. Es dient lediglich der Veranschaulichung des Berechnungsablaufs. Beginnen Sie mit der Messung Ihrer aktuellen spezifischen Leistung. Erfassen Sie den Verbrauch in kWh und Tonnen über eine typische Woche und teilen Sie die Werte anschließend, um den Verbrauch in kWh pro Tonne zu ermitteln. Zählen Sie im nächsten Schritt die Bedienerstunden pro Schicht, die für Probenahme, Justierung und Reinigung des Klassierers aufgewendet werden.
Bitten Sie Ihren Lieferanten um eine Leistungsberechnung für das HTS-System bei Ihrem Ziel-D97-Wert und Durchsatz. Schätzen Sie ab, wie viele Bedienerstunden anderweitig eingesetzt werden können, sobald die Maschine den Schnittpunkt automatisch hält. Berücksichtigen Sie abschließend die weiteren Vorteile: Höhere Ausbeute, weniger Nachbearbeitung, längere Reinigungsintervalle und geringerer Verschleiß verbessern die Amortisationszeit.
Amortisationszeit (Jahre) = Gesamtinvestition / (jährliche Stromeinsparungen + jährliche Arbeitskosteneinsparungen + jährliche Sekundäreinsparungen)
Fragen, die Sie vor dem Kauf stellen sollten
Ich rate Käufern immer, dieselben fünf Fragen zu stellen.
1. Welchen D97-Schnittpunkt können Sie bei meinem geplanten Durchsatz garantieren?
2. Welcher Druckabfall ist zu erwarten?
3. Wie wird der Schnittpunkt automatisch gesteuert?
4. Welche Teile kommen mit dem Calciumoxid in Berührung und wie lange halten sie?
5. Können Sie Referenzdaten aus einer ähnlichen Anwendung von Calciumoxid oder Mineralien vorlegen?
Die Antworten geben Aufschluss darüber, ob der Lieferant Ihr Material versteht, und nicht nur seine Maschine.
Für wen dies am besten geeignet ist
Dies zahlt sich am schnellsten für Hersteller von Calciumoxid, Calciumhydroxid, Kalksteinmehl und anderen feinen Mineralpulvern unter 10 µm D97 aus. Wenn Ihre Produktionsanlage mehr als 4.000 Stunden pro Jahr läuft und Energiekosten oder Schichtarbeit Ihre Gewinnspanne schmälern, ist die Anwendung von HTS in der Regel vorteilhaft.
Erhalten Sie eine maßgeschneiderte ROI-Schätzung.
Senden Sie uns bitte Ihre Durchsatzmenge, den Zielwert für D97, die aktuelle Leistungsaufnahme und den Personaleinsatzplan. Wir dimensionieren dann einen HTS-Luftklassierer.
Fordern Sie eine Projektbewertung an
Episches Pulver
Bei Episches PulverWir bieten eine breite Palette an Gerätemodellen und maßgeschneiderte Lösungen für Ihre individuellen Bedürfnisse. Unser Team verfügt über mehr als 20 Jahre Erfahrung in der Verarbeitung verschiedenster Pulver. Epic Powder ist spezialisiert auf Feinpulververarbeitungstechnologie für die Mineral-, Chemie-, Lebensmittel- und Pharmaindustrie.
Kontaktieren Sie uns noch heute für eine kostenlose Beratung und maßgeschneiderte Lösungen!
Vielen Dank fürs Lesen. Ich hoffe, mein Artikel war hilfreich. Hinterlassen Sie gerne einen Kommentar. Sie können sich auch an den Online-Kundendienst von EPIC Powder wenden. Zelda „Für weitere Fragen.“
— Jason Wang, Ingenieur