¿Por qué el óxido de calcio cuesta más de lo que la gente espera?
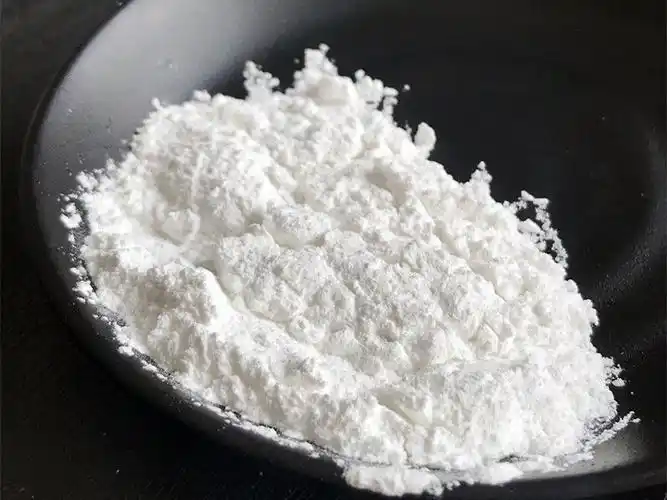
El óxido de calcio es abrasivo, higroscópico y reactivo. Estas tres características son importantes porque definen el material que el clasificador debe procesar. Cuando el objetivo es D97=8 μm, se le exige a la máquina que separe una pequeña cantidad de partículas finas de una cantidad mucho mayor de material grueso. El costo energético aumenta rápidamente. El impacto en el presupuesto suele manifestarse en dos aspectos. La electricidad cubre el ventilador, el rotor del clasificador, el colector de polvo y el aire comprimido. La mano de obra cubre el muestreo, los ajustes de la compuerta, los ciclos de limpieza y el reprocesamiento de lotes que no cumplen con las especificaciones. Cualquiera de estos costos puede reducir el margen de ganancia si no se controla.
Los problemas ocultos en las configuraciones de clasificación antiguas
Muchas plantas aún utilizan ciclones, filtros de mangas o sistemas de clasificación que eran comunes hace veinte años. Sin embargo, estos sistemas conllevan costos operativos que no siempre se reflejan en el presupuesto de capital.
El primer problema es la caída de presión. Los separadores más antiguos suelen necesitar conductos más largos y mayor presión de ventilador para mover el aire requerido. Cada kilopascal adicional se traduce directamente en kilovatios-hora. He estado junto a ventiladores de clasificadores que representaban algunas de las mayores cargas de motor de toda la planta. El segundo desagüe es la deriva del punto de corte. Sin un control preciso de la velocidad del rotor y del flujo de aire, el producto fluctúa por encima y por debajo de los 8 μm. El material que no cumple con las especificaciones regresa al molino, que debe molerlo de nuevo. Esto supone una doble pérdida de energía y capacidad. El tercer factor de desgaste es la mano de obra. En un proceso continuo, alguien debe tomar muestras, leer el resultado y ajustar las compuertas o la velocidad del ventilador en cada turno. Esto implica un operario asignado al clasificador. El cuarto problema es la acumulación de material. El óxido de calcio se adhiere a las superficies internas. Una mayor acumulación implica más paradas de limpieza, mayor desgaste de las piezas y menor tiempo de producción efectivo.
¿Qué cambia con un clasificador de aire HTS?

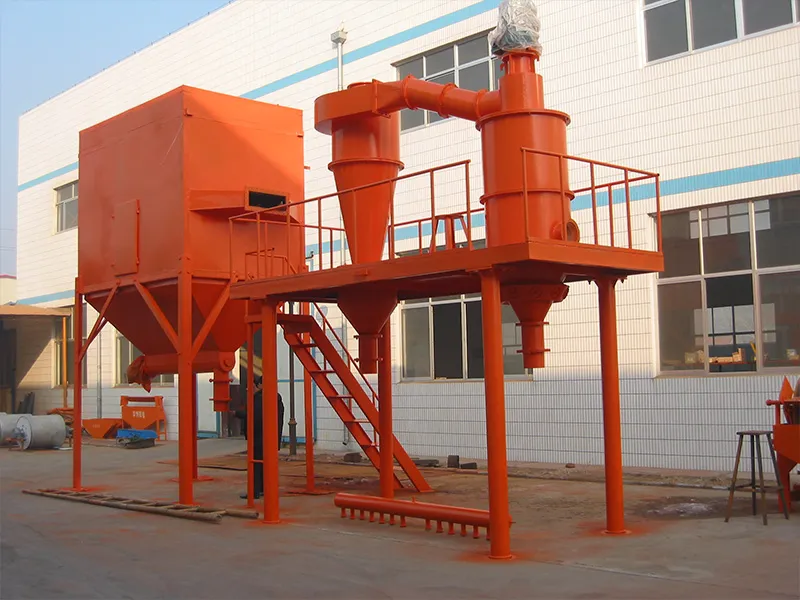
Clasificadores HTS Se construyen en torno a la física de la separación de partículas finas, no en torno a abaratar un diseño antiguo. En el campo, veo tres cosas que cambian en las líneas de óxido de calcio.
En primer lugar, el ventilador trabaja menos. El rotor y las paletas guía crean una zona de clasificación compacta con recorridos internos más cortos y una mejor geometría de las aspas. La diferencia de presión a través del ventilador disminuye. En la mayoría de los trabajos con óxido de calcio, esto por sí solo representa el mayor ahorro de energía.
En segundo lugar, el punto de corte se mantiene. La velocidad variable del rotor y el flujo de aire regulado mantienen la separación cerca de 8 μm. Se recicla menos material que no cumple con las especificaciones, por lo que el molino y el clasificador anteriores trabajan menos por tonelada terminada.
En tercer lugar, el operario se retira. Una vez fijado el punto de ajuste, la máquina lo mantiene. El operario pasa del ajuste constante a la supervisión. Ese trabajo puede reasignarse a otras áreas de la planta.
Un ejemplo práctico de retorno de la inversión (ROI)
Importante: Estas cifras son solo un ejemplo. Reemplácelas con su capacidad de procesamiento real, tarifa eléctrica, costo de mano de obra y cifras de potencia medidas o cotizadas antes de utilizarlas para tomar una decisión.
Consideremos una línea de óxido de calcio con una producción de 2 toneladas por hora, que funciona 6000 horas al año y tiene como objetivo un D97 de 8 μm. Antes de la HTS, la potencia específica es de 85 kWh por tonelada y el clasificador requiere dos operarios por turno. Tras la HTS, la potencia específica se reduce a 62 kWh por tonelada y basta con un operario por turno.
Supuestos
| Parámetro | Valor |
| Producción anual | 12.000 toneladas |
| Tarifa de electricidad | $0,10 / kWh |
| Costo del operador | $8 / hora |
| Potencia antes de HTS | 85 kWh / t |
| Potencia con HTS | 62 kWh / t |
| Operadores antes de HTS | 2 por turno |
| Operadores con HTS | 1 por turno |
Ahorro de electricidad
(85 – 62) kWh/t × 12.000 t × $0,10/kWh = $27.600 / año
Ahorro de mano de obra
1 operador × 8 h/turno × 3 turnos × 330 días × $8/h = $63.360/año
Ahorro anual total estimado
| Línea de costos | Ahorros anuales |
| Electricidad | $27,600 |
| Mano de obra | $63,360 |
| Total | $90,960 |
Si el paquete HTS y su instalación cuestan 180.000 T, el período de recuperación de la inversión, considerando únicamente el consumo de electricidad y la mano de obra, es de aproximadamente 24 meses. Si a esto le sumamos un mayor rendimiento, menos reprocesamiento y un menor mantenimiento, el plazo se reduce aún más.
Cómo hacer los cálculos usted mismo
No utilice mi ejemplo para su caso de negocio. Solo sirve para ilustrar la estructura del cálculo. Comience midiendo su potencia específica actual. Registre los kWh y las toneladas durante una semana típica y luego divida para obtener los kWh por tonelada. A continuación, cuente las horas de operación por turno que se dedican al muestreo, ajuste y limpieza del clasificador.
Luego, solicite a su proveedor una estimación de potencia HTS para su D97 objetivo y rendimiento. Calcule cuántas de esas horas de operador se pueden reasignar a otras tareas una vez que la máquina mantenga el punto de corte automáticamente. Finalmente, sume las ventajas secundarias. Un mayor rendimiento, menos reprocesamiento, ciclos más largos entre limpiezas y menor desgaste de las piezas mejoran la rentabilidad.
Periodo de recuperación (años) = Inversión total / (ahorro anual de electricidad + ahorro anual de mano de obra + ahorros secundarios anuales)
Qué preguntar antes de comprar
Siempre les digo a los compradores que hagan las mismas cinco preguntas.
1. ¿Qué punto de corte D97 puede garantizar con el rendimiento de mi diseño?
2. ¿Qué caída de presión debo esperar?
3. ¿Cómo se controla automáticamente el punto de corte?
4. ¿Qué partes entran en contacto con el óxido de calcio y cuánto tiempo dura ese contacto?
5. ¿Podría mostrar datos de referencia de una aplicación similar de óxido de calcio o mineral?
Las respuestas le indicarán si el proveedor comprende su material, no solo su máquina.
¿A quién le queda mejor?
Esto resulta más rentable para los productores de óxido de calcio, hidróxido de calcio, relleno de piedra caliza y otros polvos minerales finos de menos de 10 μm D97. Si su línea de producción opera más de 4000 horas al año y la mano de obra por turnos o en horas punta está mermando su margen de beneficio, la opción HTS suele ser una alternativa sólida.
Obtenga una estimación de retorno de la inversión personalizada.
Envíenos su capacidad de procesamiento, el valor D97 objetivo, el consumo de energía actual y la distribución de la mano de obra. Dimensionaremos un clasificador de aire HTS.
Solicitar una evaluación del proyecto
Polvo épico
En Polvo épicoOfrecemos una amplia gama de modelos de equipos y soluciones a medida para satisfacer sus necesidades específicas. Nuestro equipo cuenta con más de 20 años de experiencia en el procesamiento de diversos polvos. Epic Powder se especializa en tecnología de procesamiento de polvos finos para la industria minera, química, alimentaria, farmacéutica, etc.
¡Contáctanos hoy para una consulta gratuita y soluciones personalizadas!
Gracias por leer. Espero que mi artículo te haya sido útil. Deja un comentario abajo. También puedes contactar con el servicio de atención al cliente de EPIC Powder en línea. Zelda para cualquier consulta adicional.
— Jason Wang, Ingeniero